Eindringtiefe und Wandstärke bei Kupfer-Induktoren, Stromschienen und HF-Bauteilen
So schätzen Sie die Eindringtiefe (Skineffekt) von Kupfer bei Ihrer Betriebsfrequenz ab, legen daraus Leiterwände und Beschichtungen aus und erkennen, ab wann gedruckte Wandstärke oder Oberflächenrauheit die Wechselstromverluste verändert.
Sie arbeiten an einem Kupferbauteil? Projektprüfung anfragen – eine kurze Beschreibung genügt, CAD kann folgen.
Dieser Leitfaden ist eine Übersetzung des englischen Originals. Zahlen, Einheiten und Quellen sind unverändert; bei Abweichungen gilt die englische Fassung.
Bei Wechselstrom leitet Kupfer nur in einer dünnen Schicht an der stromführenden Oberfläche gut. Diese Schicht, die Eindringtiefe (Skintiefe), beträgt für geglühtes Normkupfer bei 20 °C etwa 9 mm bei 50 Hz, etwa 0,66 mm bei 10 kHz, etwa 66 µm bei 1 MHz und deutlich unter 1 µm bei 10 GHz. Legen Sie die leitende Wand danach aus: Quellen zur Induktionserwärmung setzen die elektrisch wirksame Induktorwand bei etwa 1,6 bis 2 Eindringtiefen an. Im unteren Kilohertzbereich der Induktion ist die Wandstärke eine echte elektrische Entscheidung; bei höheren Induktionsfrequenzen bestimmt die mechanische Wand; bei HF-Bauteilen entscheiden Oberflächenrauheit und Beschichtung über die Verluste.
Dieser Leitfaden richtet sich an Ingenieure, die Induktoren aus Kupfer, Hochstromleiter und HF- oder Mikrowellenbauteile spezifizieren, die per Laser-Pulverbettschmelzen (LPBF) oder konventionell hergestellt werden können. Er beantwortet eine Frage: Wie dick muss das Kupfer bei einer bestimmten Frequenz sein, und ab wann verändern die gedruckte Wand oder die gedruckte Oberfläche die Wechselstromverluste?
Was er ohne Ihre Angaben nicht klären kann: die Betriebsfrequenz (oder das Oberschwingungsspektrum), die tatsächliche Leitfähigkeit von Kupfersorte und Zustand im Lieferzustand, die Betriebstemperatur, welche Fläche den Strom führt, sowie Druck- und mechanische Lasten auf derselben Wand. Für kommerzielle Prüfungen siehe die Seiten zu Induktionsspulen, Stromschienen und HF-Hohlleitern.
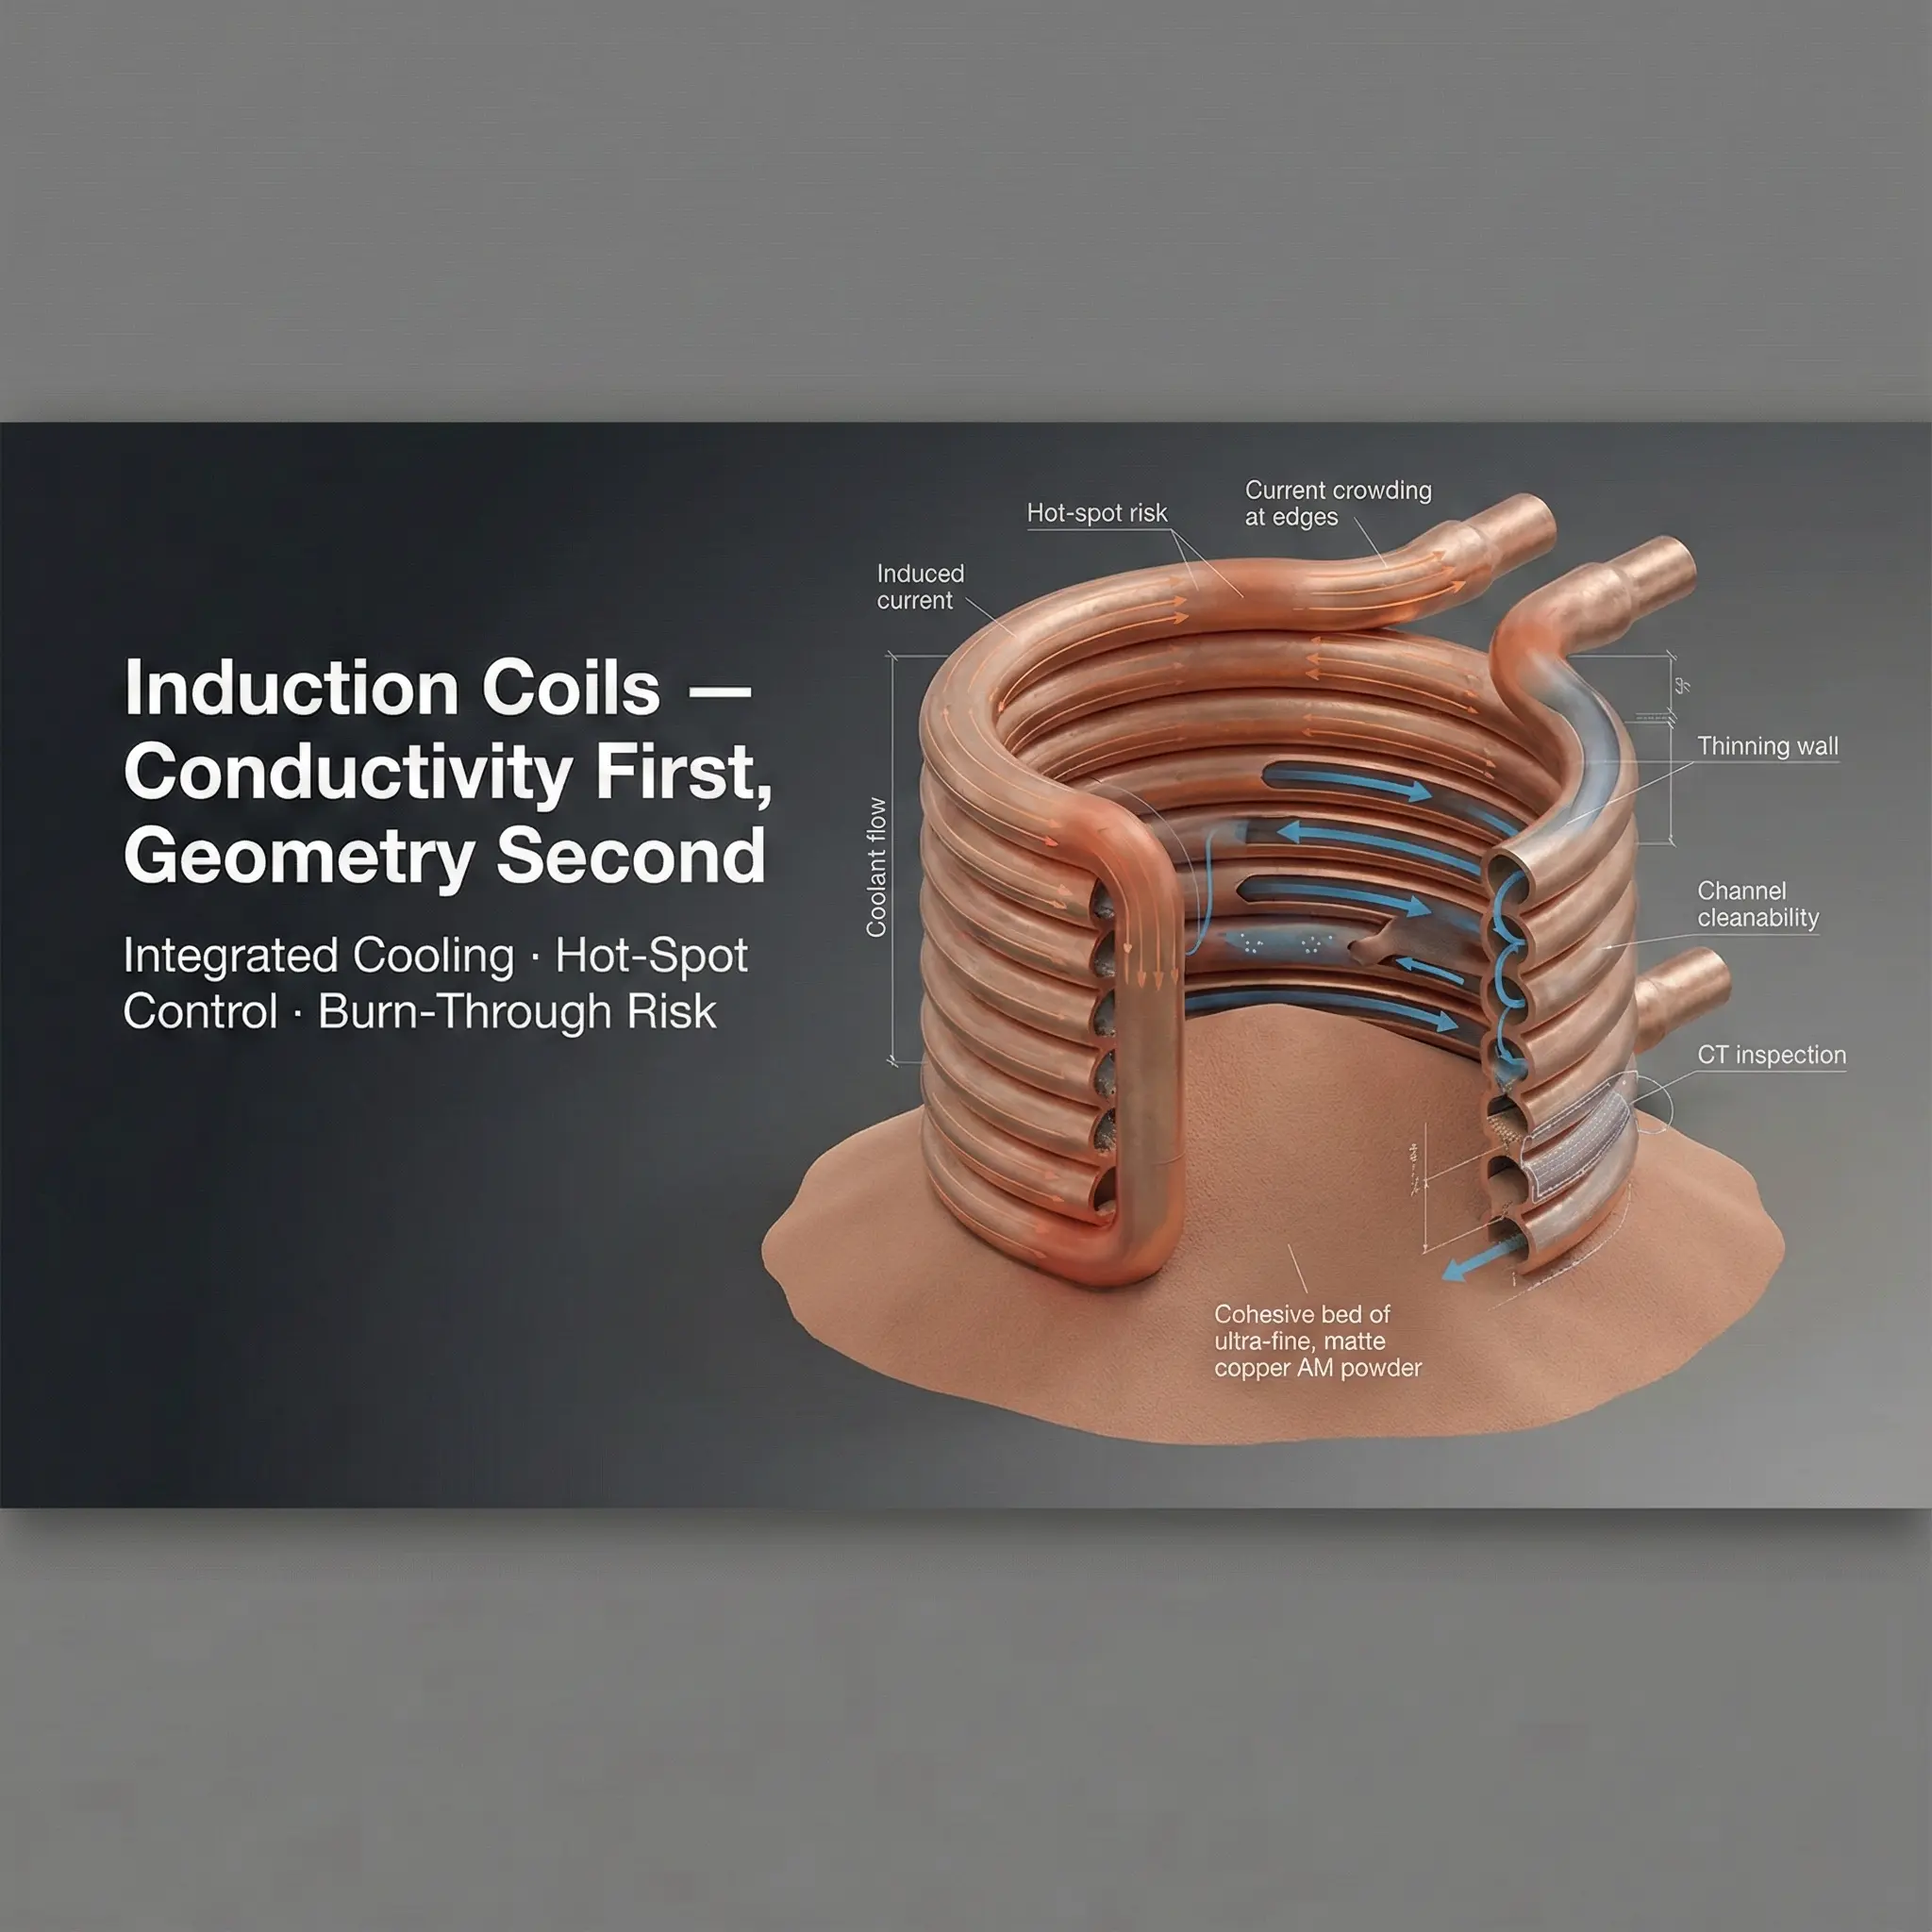
Titelbild: eine wiederverwendete Referenzillustration aus der Bildbibliothek dieser Website, kein Foto eines bestimmten Bauteils oder Versuchs. Das Stromdichte-Diagramm unten ist eine eigene erklärende Zeichnung eines idealisierten eindimensionalen Falls, keine Simulation.
Schnelle Entscheidungstabelle
| Frequenzbereich (Beispiele) | Eindringtiefe Kupfer, 100 % IACS, 20 °C | Was die Auslegung meist begrenzt | Bedeutung für den Druck |
|---|---|---|---|
| 50–60 Hz Netzfrequenz | ~9,3–8,5 mm | Querschnitt, Erwärmung, Verbindungsstellen | Nur für Geometrie oder integrierte Kühlung |
| 1–10 kHz Induktion | ~2,1–0,66 mm | Induktorwand vs. Kühlbohrung vs. Druck | Wand kann auf die Frequenz ausgelegt werden |
| 100 kHz–1 MHz Induktion / Leistung | ~0,21–0,066 mm | Mechanische Wand, nicht elektrische Wand | Oberflächenzustand wird relevant |
| 13,56 MHz–1 GHz HF | ~18–2,1 µm | Oberflächengüte, Beschichtung, Kontakte | Rauheit im Druckzustand übersteigt die Eindringtiefe |
| 3–30 GHz Mikrowelle | ~1,2–0,38 µm | Oberflächenrauheit und Oberflächenchemie | Der Nachbearbeitungsweg bestimmt den Verlust |
Lesen Sie die Tabelle als Vorauswahlwerkzeug. Sie zeigt, welche Frage Sie zuerst stellen sollten; ein Bauteil legt sie nicht aus.
Wie man die Eindringtiefe von Kupfer berechnet
Für einen guten Leiter mit ebener oder großradiger Oberfläche gilt für die Eindringtiefe:
δ = √( ρ / (π · f · μ₀ · μᵣ) )
Dabei ist ρ der spezifische Widerstand (Ω·m), f die Frequenz (Hz), μ₀ = 4π × 10⁻⁷ H/m und μᵣ ≈ 1 für Kupfer. Die Eindringtiefe sinkt mit der Quadratwurzel der Frequenz und steigt mit der Quadratwurzel des spezifischen Widerstands. Das Elektromagnetik-Lehrbuch MIT 6.013 beschreibt diese Abhängigkeit und nennt für gute Leiter δ von etwa 1 cm bei 60 Hz bis unter 0,1 mm bei 1 MHz.
Als Bezugswert für den spezifischen Widerstand verwenden wir den International Annealed Copper Standard: 100 % IACS entspricht 0,017241 Ω·mm²/m bei 20 °C, mit einem Temperaturkoeffizienten von 0,00393 je °C für geglühtes Normkupfer, festgehalten im NBS Handbook 100, Copper Wire Tables.
Referenzwerte
Berechnet mit der obigen Formel mit ρ = 1,7241 × 10⁻⁸ Ω·m (100 % IACS, 20 °C) und μᵣ = 1:
| Frequenz | Eindringtiefe δ | 1,6 δ | 2 δ |
|---|---|---|---|
| 50 Hz | 9,35 mm | 14,95 mm | 18,69 mm |
| 60 Hz | 8,53 mm | 13,65 mm | 17,06 mm |
| 1 kHz | 2,09 mm | 3,34 mm | 4,18 mm |
| 3 kHz | 1,21 mm | 1,93 mm | 2,41 mm |
| 10 kHz | 0,66 mm | 1,06 mm | 1,32 mm |
| 30 kHz | 0,38 mm | 0,61 mm | 0,76 mm |
| 100 kHz | 0,21 mm | 0,33 mm | 0,42 mm |
| 400 kHz | 105 µm | 167 µm | 209 µm |
| 1 MHz | 66 µm | 106 µm | 132 µm |
| 13,56 MHz | 18 µm | 29 µm | 36 µm |
| 1 GHz | 2,1 µm | 3,3 µm | 4,2 µm |
| 10 GHz | 0,66 µm | 1,06 µm | 1,32 µm |
Dies sind Referenzrechnungen, keine Eigenschaften eines gelieferten Bauteils. Drei Korrekturen verändern sie in der Praxis:
- Geringere Leitfähigkeit vergrößert δ. δ skaliert mit √ρ. Kupfer mit 80 % IACS hat eine Eindringtiefe von etwa dem 1,12-Fachen des Tabellenwerts, und sein Oberflächenwiderstand ist um denselben Faktor höher. Verwenden Sie die gemessene Leitfähigkeit des gelieferten Werkstoffzustands, nicht die Pulversorte; siehe elektrische Leitfähigkeit in 3D-gedruckten Kupferbauteilen.
- Temperatur vergrößert δ. Mit dem Koeffizienten 0,00393/°C hat geglühtes Normkupfer bei 80 °C einen etwa 24 % höheren spezifischen Widerstand als bei 20 °C, δ ist also etwa 11 % größer. Eine heiß laufende Induktorwand verliert zudem mehr.
- Geometrie und Nachbarleiter verteilen den Strom um. Die Formel setzt eine ebene, einseitig stromführende Oberfläche voraus. Dünne Drähte, scharfe Kanten, benachbarte Windungen und Rückleiter (Proximity-Effekt) verlagern den Strom auf bestimmte Flächen. Die Formel liefert die Größenordnung der Tiefe, nicht die Verteilung.
Wandstärke für Induktionsspulen
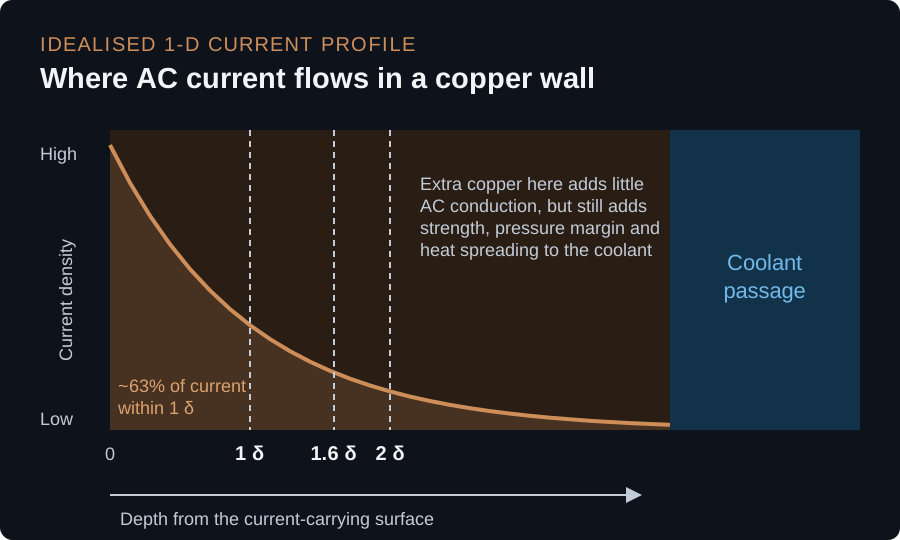
Für einen großen Leiter nennt die Induktor-Auslegungsreferenz von Fluxtrol, dass etwa 63 % des Stroms und 86 % der Leistung innerhalb der ersten Bezugstiefe liegen. Dieselbe Quelle sieht eine leitende Wand von etwa 1,6 δ als die wirksamste Dicke nach einer eindimensionalen Analyse an, gibt an, dass dünnere Wände den Wirkungsgrad der Spule senken, und merkt an, dass Wände aus mechanischen Gründen oft deutlich dicker sind. Der Spulen-Auslegungsleitfaden von Ambrell verwendet 2 δ als theoretische Rohrwand und merkt an, dass Wände unter 2 δ oft mit nur geringem Wirkungsgradverlust eingesetzt werden.
Betrachten Sie 1,6–2 δ als elektrischen Ausgangspunkt für die Wand zwischen stromführender Fläche und Kühlmittel. Prüfen Sie dann drei Dinge, die die elektrische Regel ignoriert:
- Mechanische und Druckreserve. Ab 100 kHz sind 2 δ nur ein Bruchteil eines Millimeters. Die Wand muss trotzdem Kühlmitteldruck, Biegung, Einspannung, Handhabung und thermische Zyklen überstehen. Hier entscheidet die mechanische Wand, und die elektrische Regel ist automatisch erfüllt.
- Wärmepfad zum Kühlmittel. Spulenverluste plus die vom heißen Werkstück abgestrahlte Wärme müssen die Wand durchqueren. Die Fluxtrol-Referenz beschreibt einen Fall, in dem eine dünne Wand mit Niederdruckwasser auf der Wasserseite so heiß lief, dass Dampffilmbildung und kurze Spulenlebensdauer drohten. Eine dickere Wand ist nicht immer kühler und eine dünnere nicht immer effizienter; die Kühlmittelseite muss zusammen mit der Wand ausgelegt werden.
- Welche Fläche den Strom führt. In einer Spule konzentriert sich der Strom auf die dem Werkstück zugewandte Fläche. Dort ist die Wandstärke am wichtigsten. Andere Flächen können nach Festigkeit und Druckbarkeit ausgelegt werden.
Was sich ändert, wenn die Spule gedruckt wird
LPBF erlaubt es, die Wand über den Querschnitt zu variieren. Ein Konstrukteur kann etwa 2 δ auf der Heizfläche beibehalten, die Außenflächen für Steifigkeit verstärken und den Kühlkanal der Heizfläche folgen lassen. Das ist eine echte Gestaltungsfreiheit, wirft aber Prüffragen auf:
- Minimale druckbare und prüfbare Wand. Eine Wand, die bei 400 kHz elektrisch ausreicht, kann zu dünn sein, um sie zuverlässig zu drucken, zu reinigen und druckzuprüfen. Vereinbaren Sie eine Mindestwand aus den Prozessdaten des Lieferanten und Ihrer Prüfdruckanforderung, nicht aus der δ-Tabelle.
- Werkstoffzustand. Die Leitfähigkeit nach Druck und Wärmebehandlung bestimmt die tatsächliche δ und die Verluste. Legen Sie Sorte und Endzustand fest und verlangen Sie die an diesem Zustand gemessene Leitfähigkeit.
- Oberfläche der Heizfläche. Bei hohen Induktionsfrequenzen ist die Oberfläche im Druckzustand ein großer Teil von δ; Bearbeitung oder Veredelung dieser Fläche kann wichtiger sein als die Wandstärke.
Für die umfassendere Spulenentscheidung, einschließlich Verbindungsstellen, veröffentlichter Standzeitergebnisse und Qualifizierung, siehe Kupfer-Induktionsspulen: konventionelle Fertigung vs. 3D-Druck.
Stromschienen und Leistungsleiter bei 50/60 Hz
Bei Netzfrequenz beträgt die Eindringtiefe von Kupfer etwa 8,5–9,3 mm. Daraus folgt zweierlei:
- Dünne Schienen sind kaum betroffen. In einer wenige Millimeter dicken Schiene verteilt sich der Strom fast gleichmäßig über den Querschnitt, und der Gleichstromwiderstand ist eine brauchbare erste Schätzung.
- Sehr dicke Vollquerschnitte sind bei Wechselstrom ineffizient. Sobald eine Abmessung deutlich über etwa 2 δ (rund 17–19 mm) liegt, führt die Mitte wenig Strom. Konstrukteure teilen den Leiter daher meist in Lamellen auf, verwenden einen Hohl- oder U-Querschnitt oder ergänzen eine Kühlung, statt mehr Vollkupfer hinzuzufügen.
Reale AC/DC-Widerstandsverhältnisse hängen von Schienenform, Abstand und Phasenanordnung ab und sind in Auslegungsreferenzen für Stromschienen tabelliert, etwa in der Publication 22 Copper for Busbars der Copper Development Association. Verwenden Sie diese Methoden oder eine Feldsimulation für Strombelastbarkeiten; dieser Artikel nennt keine Strombelastbarkeiten.
Oberschwingungen sind wichtig. Leistungselektronik erzeugt Strom bei Vielfachen der Schalt- oder Grundfrequenz, wo δ viel kleiner ist. Eine von einem Umrichter gespeiste Stromschiene muss gegebenenfalls bei den Oberschwingungsfrequenzen geprüft werden, die nennenswerten Strom führen, nicht nur bei 50/60 Hz.
Wann lohnt sich ein gedruckter oder individueller Leiter? Vor allem, wenn der Leiter zusätzlich Kühlmittel führen, einem dreidimensionalen Verlauf folgen oder mehrere Verbindungsstellen zusammenfassen soll. Eine gedruckte Stromschiene ist allein durch den Skineffekt meist nicht gerechtfertigt; ein lamellierter oder hohler konventioneller Querschnitt löst das oft günstiger. Für die Anfrage zu Stromschienen nutzen Sie die Seite zu Kupfer-Stromschienen nach Maß.
HF- und Mikrowellenbauteile: zuerst die Oberfläche, dann die Wand
Bei HF-Frequenzen beträgt δ wenige Mikrometer oder weniger. Jede praxistaugliche gedruckte Wand ist Hunderte Eindringtiefen dick, die Frage der Wandstärke entfällt also. Zwei andere Fragen treten an ihre Stelle.
Oberflächenrauheit im Verhältnis zur Eindringtiefe
Wenn die Rauheit vergleichbar mit oder größer als die Eindringtiefe wird, folgt der Strom einem längeren, raueren Weg, und der Leiterverlust steigt. Horn, Reynolds und Rautio fassen die klassische Rauheitskorrektur zusammen, die maximal einen Faktor zwei erreicht, und berichten dann Messungen an Mikrostreifenleitungen aus Kupferfolie, die stärkere Anstiege als diesen Faktor zeigen, ohne Sättigung bis 50 GHz (IEEE-IMS-2010-Paper). Das waren gewalzte oder galvanisch abgeschiedene Folien auf Leiterplattenlaminaten, keine gedruckten Bauteile, der Mechanismus ist jedoch derselbe.
Für LPBF-Kupfer zeigen veröffentlichte Ergebnisse Dritter die Größenordnung des Effekts. Mayerhofer et al. druckten Einzelzell-Kavitäten aus Reinkupfer für 4,26 GHz mit rotem und grünem Laser. Die Eindringtiefe beträgt dort etwa 1 µm. Im Druckzustand lag die mittlere unbelastete Güte bei etwa 42 % (roter Laser) und 22 % (grüner Laser) des simulierten Werts, was die Autoren vor allem auf eine Oberflächenrauheit über mehrere Eindringtiefen zurückführen. Nach einer chemischen Nachbearbeitung, die einige Zehn bis über hundert Mikrometer Material abtrug, stiegen die Güten deutlich, und die besten Kavitäten näherten sich dem simulierten Wert (Instruments 2024, 8, 39, Open Access). Dies sind die Ergebnisse der Autoren für ihre Geometrie, Anlagen und ihren Nachbearbeitungsweg; es sind keine Prüfdaten von COPPER 3DP und keine Grenze für andere Bauteile.
Schichtdicke der Beschichtung
Ist eine HF-Oberfläche beschichtet (zum Beispiel Silber auf Kupfer), gilt dieselbe δ-Formel für das Beschichtungsmetall bei der Betriebsfrequenz. Eine Beschichtung, die nur einen Bruchteil ihrer eigenen Eindringtiefe dick ist, lässt einen Teil des Stroms in der darunterliegenden Schicht, daher sind Schichtdicke, Abdeckung in inneren Kanälen und die Oberfläche des Grundwerkstoffs darunter alle relevant. Spezifizieren Sie die Beschichtung nach den HF-kritischen Zonen und prüfen Sie das gelieferte Bauteil durch HF-Messung; Oberflächenzonen und Beschichtung behandelt Oberflächengüte und Beschichtung von Kupfer-AM-Hohlleitern nach Frequenzband.
Leistung vs. Abnahme
Halten Sie Referenzwerte und Zeichnungsanforderungen getrennt.
| Punkt | Referenzwert (Vorauswahl) | Was Zeichnung oder Bestellung festlegen sollte |
|---|---|---|
| Eindringtiefe | Tabelle oben, 100 % IACS, 20 °C | Nicht festgelegt; sie ergibt sich aus Frequenz und Werkstoff |
| Leitfähigkeit | 100 % IACS ist eine Definition, kein Wert eines gedruckten Bauteils | Mindestleitfähigkeit, Methode, Temperatur, Probenort, Werkstoffzustand |
| Leitende Wand | 1,6–2 δ bei Betriebsfrequenz (Induktionsquellen) | Mindestwand an benannten Flächen, mit Prüfmethode |
| Mechanische Wand | Nicht durch die Eindringtiefe bestimmt | Auslegungs- und Prüfdruck, Dichtheitsprüfung und Abnahme |
| HF-Oberfläche | Verlust steigt, wenn Rauheit ≳ δ | Nachbearbeitungsweg je Zone, Beschichtungsspezifikation, abschließende HF-Prüfung (Verlust, Güte, Rückflussdämpfung) |
| Heißer Betrieb | δ und Verlust steigen mit der Temperatur | Betriebstemperatur und Kühlmittelbedingungen für jede Leistungsprüfung |
Eine Leitfähigkeitsprobe belegt den Werkstoffzustand, nicht die verdeckte Wand. Eine Druckprüfung belegt, dass die Wand hält, nicht dass sie elektrisch effizient ist. Erst die abschließende Funktionsprüfung, ein Erwärmungsversuch, eine Erwärmungsprüfung oder eine HF-Messung, führt beides zusammen.
Wann Drucken die falsche Antwort ist
- Ein Rohr oder eine Schiene liefert bereits den richtigen Querschnitt. Erfüllt ein Standard-Kupferrohr mit einer Wand nahe 2 δ Spulenform und Kühlung, bleiben Sie dabei; Ambrells Leitfaden merkt an, dass verfügbare Rohrwände oft dünner als 2 δ sind, ohne ernsthaften Nachteil.
- Das Problem ist ein dicker Vollleiter bei 50/60 Hz. Lamellierte, hohle oder U-Querschnitte sind die bewährte Lösung.
- Die HF-Oberfläche ist nicht zugänglich. Kann eine innere HF-Oberfläche weder bearbeitet, poliert, chemisch nachbehandelt noch beschichtet werden und übersteigt die Rauheit im Druckzustand mehrere Eindringtiefen, ist mit höherem Verlust zu rechnen. Ein gefrästes, geteiltes Bauteil oder ein galvanogeformtes Teil kann der bessere Weg sein.
- Die Festigkeit dominiert. Braucht das Bauteil mehr Festigkeit oder Entfestigungsbeständigkeit, als Reinkupfer bietet, verschiebt eine Kupferlegierung wie CuCrZr die Abwägung. Sie hat eine geringere Leitfähigkeit, ihre Eindringtiefe und Verluste sind also höher. Vergleichen Sie beide bei Betriebstemperatur.
- Hohe Stückzahl und einfache Geometrie. Gezogenes Rohr, stranggepresste Schienen und gefräste Teile sind günstiger und gut charakterisiert.
Checkliste für die Anfrage
Senden Sie, was Sie haben, und markieren Sie Unbekanntes als offen:
- CAD und Zeichnung, mit Kennzeichnung der stromführenden Flächen und HF-kritischen Oberflächen.
- Betriebsfrequenz oder Frequenzbereich; bei umrichtergespeisten Teilen die nennenswerten Oberschwingungen.
- Strom (Effektiv- und Spitzenwert), Einschaltdauer und, falls bekannt, Leistung.
- Kupfersorte und geforderter Endzustand; Mindestleitfähigkeit und wie sie gemessen werden soll.
- Betriebstemperaturbereich und Kühlmittel, Eintrittstemperatur, Durchfluss und zulässiger Druckverlust.
- Auslegungs- und Prüfdruck, Methode der Dichtheitsprüfung und Abnahme.
- Geforderte Mindestwand an benannten Flächen und ob sie elektrisch, mechanisch oder beides begründet ist.
- Oberflächenanforderungen je Zone: Druckzustand, bearbeitet, poliert, chemisch nachbehandelt oder beschichtet; Beschichtungsmetall und Schichtdicke.
- Funktionsabnahme: Erwärmungsversuch, Erwärmungsprüfung, Gleich-/Wechselstromwiderstand oder HF-Messung, und wer sie durchführt.
- Stückzahl, Plan für Prototyp und Wiederholbau, Zieltermin.
Senden Sie die Anfrage über das sichere Anfrageformular. Wir prüfen Frequenz-, Wand-, Kühl- und Oberflächenanforderungen gemeinsam und sagen vor dem Angebot, welche davon der Druckweg erfüllen kann und welche nicht.
Quellen und Geltungsbereich
Die Quellen wurden am 28. Oktober 2026 geprüft. Die Eindringtiefen in den Tabellen sind unsere Berechnungen mit der Standardformel und dem spezifischen Widerstand von geglühtem Kupfer nach NBS Handbook 100; sie sind Referenzwerte für ebene, einseitige Stromführung bei 20 °C, keine gemessenen Eigenschaften eines Bauteils. Die Faustregeln zur Wandstärke stammen aus den zitierten Quellen der Induktionsanlagenhersteller und sind Ausgangspunkte für die Auslegung. Die Ergebnisse zu Rauheit und HF-Kavitäten sind veröffentlichte Forschung Dritter zu den genannten Werkstoffen und Bedingungen; es sind keine Projekte oder Prüfdaten von COPPER 3DP. Hier werden keine Strombelastbarkeiten, Toleranzen, Leitfähigkeitsgarantien oder Preise angegeben.
- National Bureau of Standards, Handbook 100, Copper Wire Tables (1966): spezifischer Widerstand nach IACS und Temperaturkoeffizient.
- Haus und Melcher, Electromagnetic Fields and Energy, MIT 6.013, Abschnitt 10.7: Abhängigkeit der Eindringtiefe von Frequenz und Leitfähigkeit.
- Fluxtrol, Design and fabrication of inductors for induction heat treating: Strom und Leistung innerhalb der Bezugstiefe; Wand von 1,6 δ; Risiko auf der Kühlseite.
- Ambrell, Complete Guide to Induction Coil Design: theoretische Rohrwand von 2 δ.
- Horn, Reynolds und Rautio, Conductor profile effects on the propagation constant of microstrip transmission lines, IEEE IMS 2010: Rauheit und Leiterverlust.
- Mayerhofer et al., Red and green laser powder bed fusion of pure copper in combination with chemical post-processing for RF cavity fabrication, Instruments 2024: Güte von LPBF-Kupferkavitäten vor und nach der Nachbearbeitung.