銅の表皮深さと肉厚:誘導加熱コイル・バスバー・RF部品の設計
使用周波数での銅の表皮深さを見積もり、それをもとに導体の肉厚やめっきを決め、3Dプリントの肉厚や表面粗さが交流損失を変え始める境目を判断する方法を解説します。
銅部品の開発中ですか?プロジェクトのレビューを依頼— 簡単な概要だけで構いません。CADは後からでも結構です。
このガイドは英語原文の翻訳です。数値、単位、出典は原文のままです。内容に相違がある場合は英語版が優先します。
交流では、銅は電流が流れる表面の薄い層でしかよく導電しません。この層が表皮深さで、20 °Cの標準焼なまし銅では、50 Hzで約9 mm、10 kHzで約0.66 mm、1 MHzで約66 µm、10 GHzでは1 µmを大きく下回ります。導電する肉厚はこれをもとに決めます。誘導加熱の参考資料では、電気的に有効なコイル肉厚をおおよそ表皮深さの1.6〜2倍としています。低キロヘルツ帯の誘導加熱では肉厚は電気的に重要な判断になり、より高い誘導加熱周波数では機械的な肉厚が支配し、RF部品では表面粗さとめっきが損失を決めます。
このガイドは、レーザー粉末床溶融結合(LPBF)または従来工法で製造される可能性がある、銅製の誘導加熱コイル、大電流導体、RF・マイクロ波部品を仕様化するエンジニア向けです。答える問いは一つです。ある周波数で銅はどれだけの厚さが必要か。そして、3Dプリントの肉厚や表面はどこから交流損失を変え始めるか。
お客様の情報なしには決められないこと:使用周波数(または高調波スペクトル)、実際の銅の種類と状態での納入時導電率、使用温度、どの面が電流を流すか、同じ壁にかかる圧力と機械的荷重。製造のご相談は、誘導加熱コイル、バスバー、RF導波管の各ページをご覧ください。
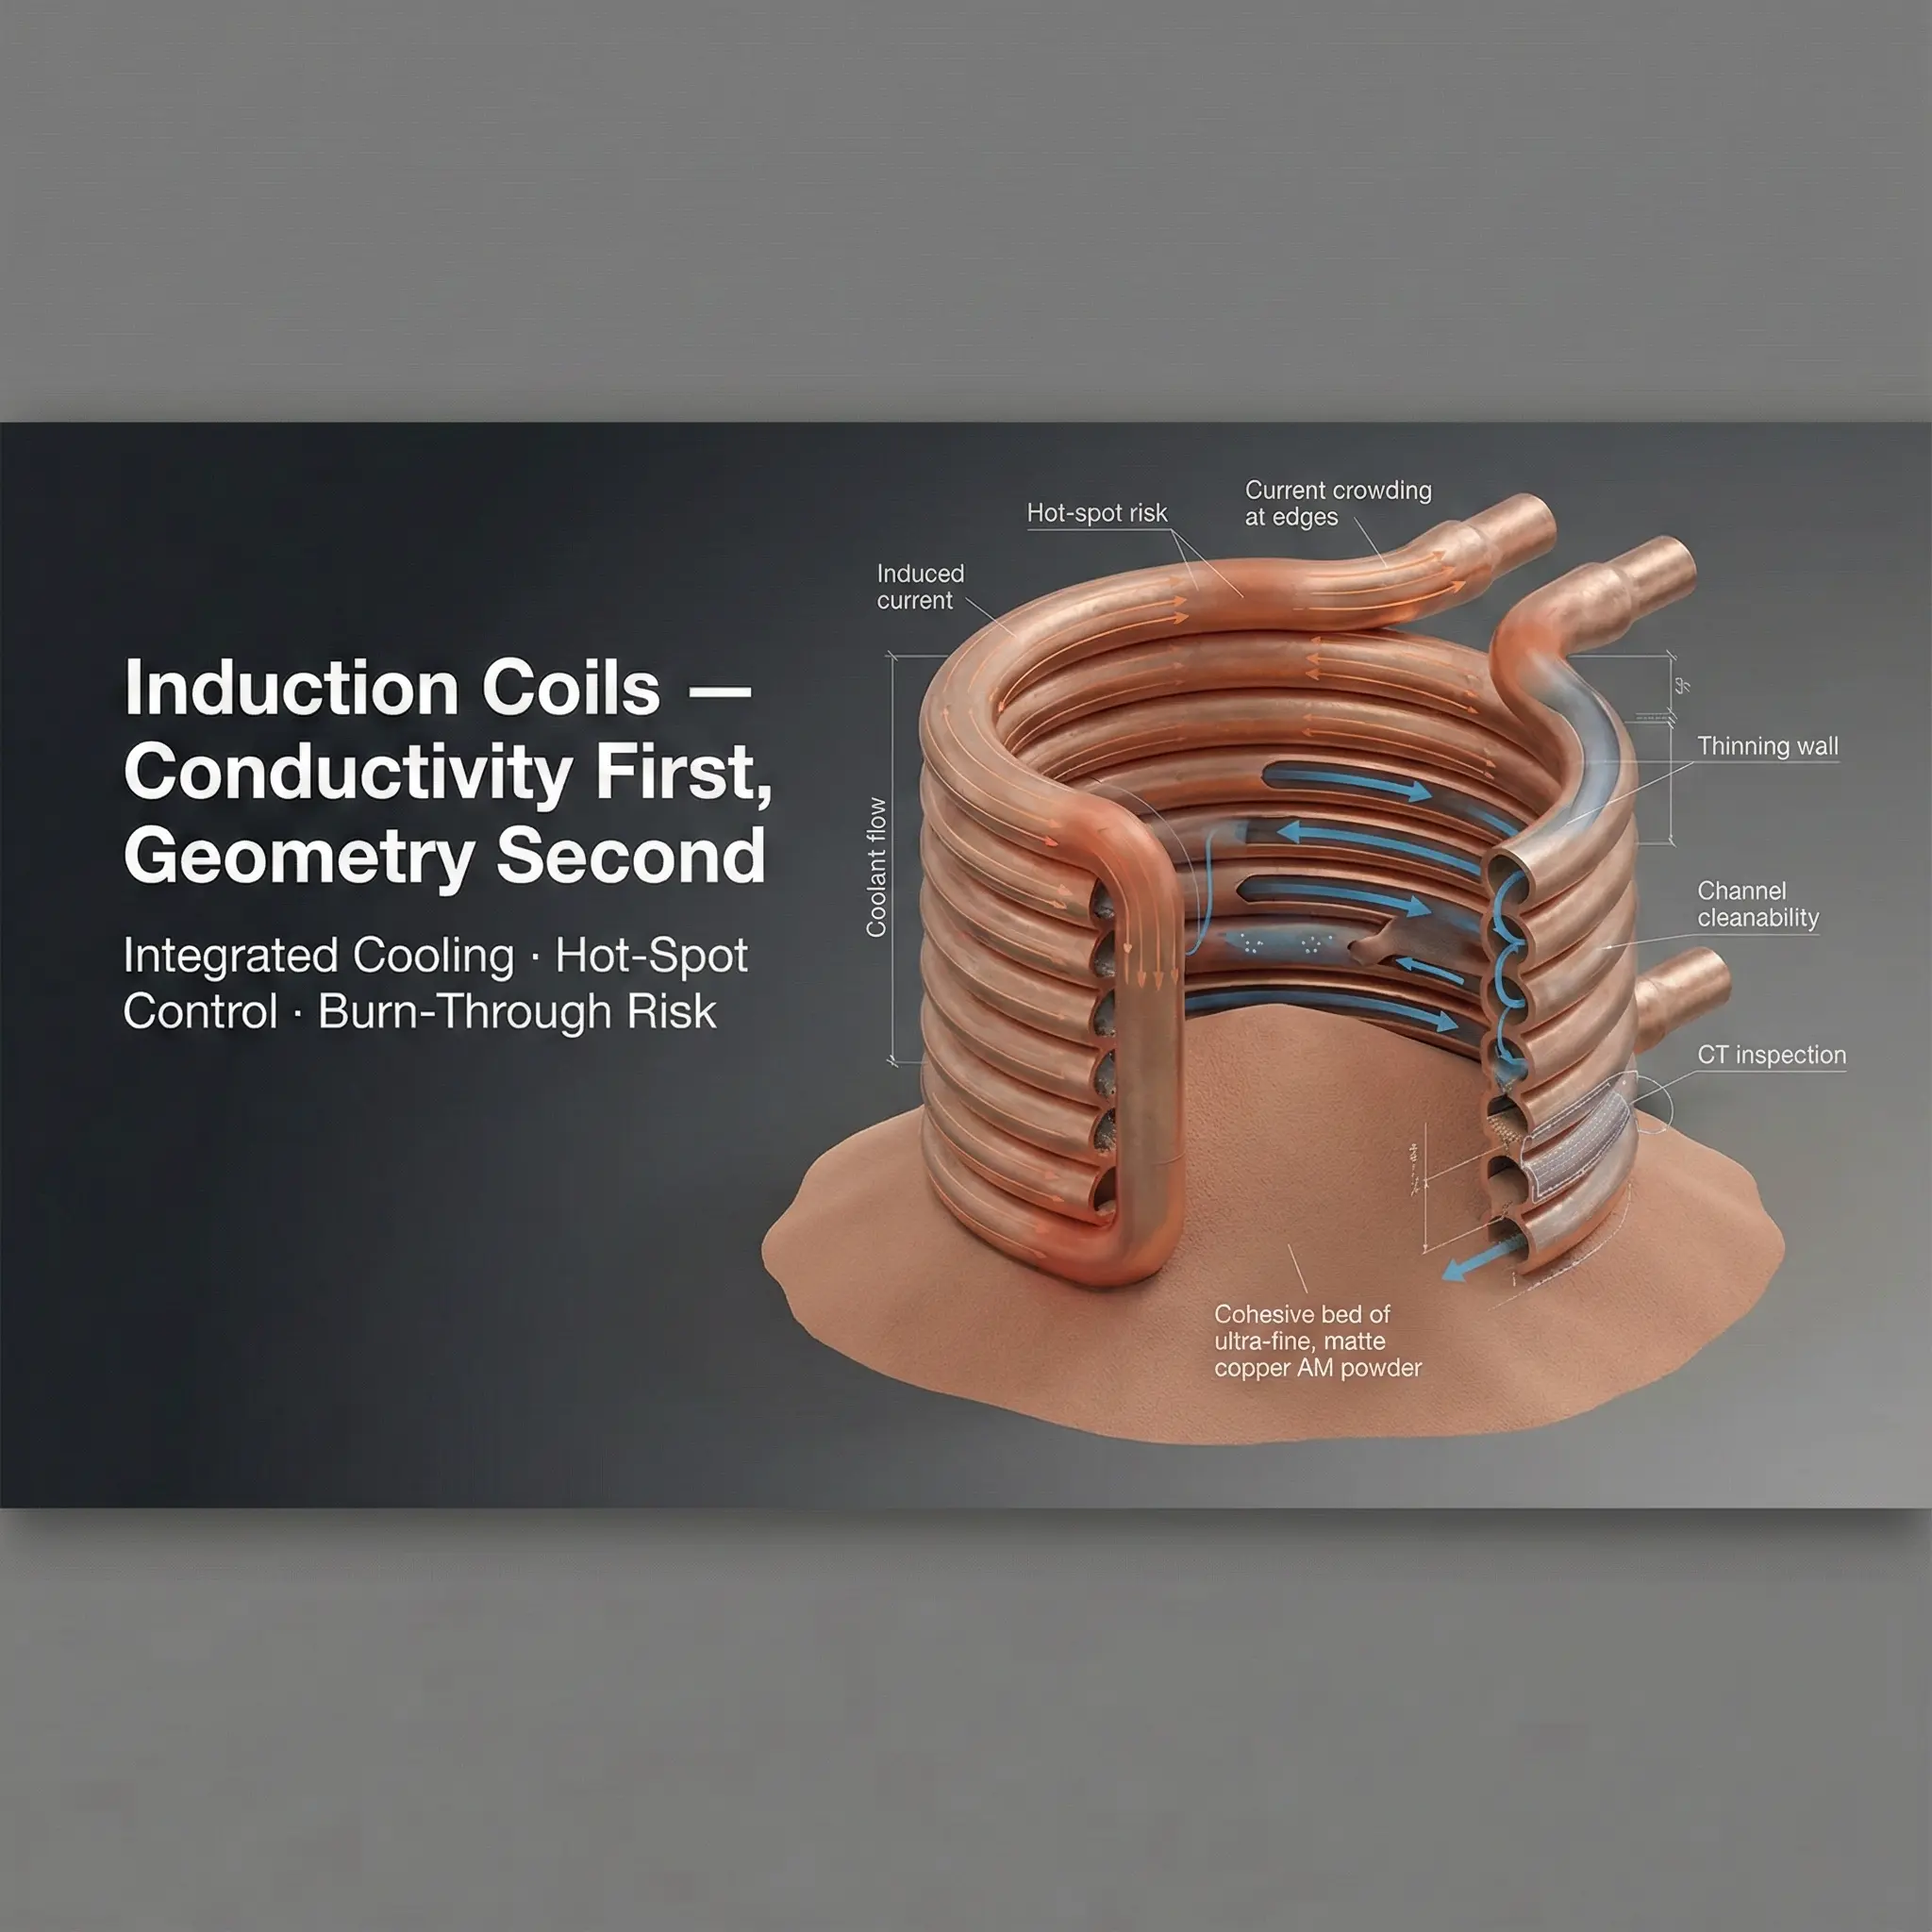
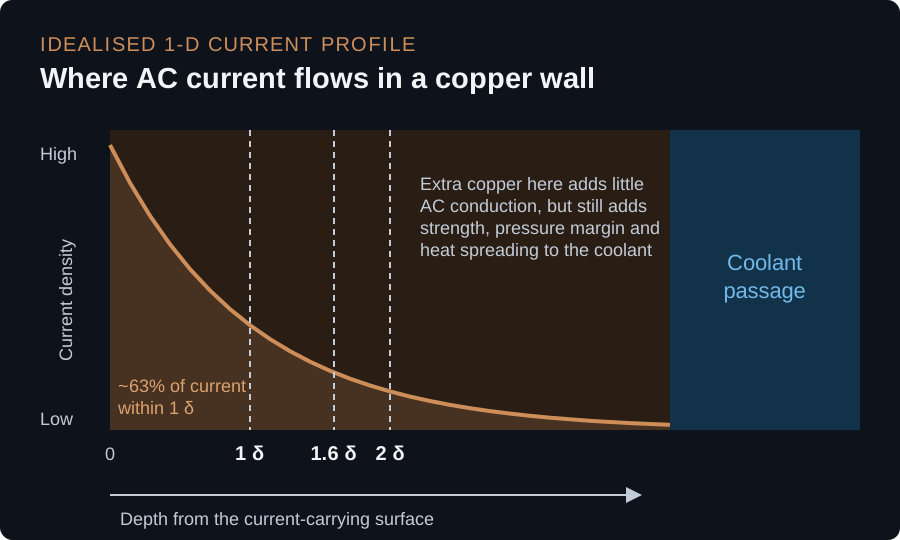
カバー画像:当サイトの画像ライブラリから再利用した参考イラストで、特定の部品や試験の写真ではありません。下の電流分布図は、理想化した一次元の場合を説明するためのオリジナル図で、シミュレーションではありません。
早見表
| 周波数帯(例) | 銅の表皮深さ(100% IACS、20 °C) | 設計を主に制約するもの | 3Dプリントとの関係 |
|---|---|---|---|
| 50〜60 Hz 商用電源 | 約9.3〜8.5 mm | 断面積、温度上昇、接続部 | 形状や一体冷却の場合のみ |
| 1〜10 kHz 誘導加熱 | 約2.1〜0.66 mm | コイル肉厚・冷却穴・圧力の兼ね合い | 肉厚を周波数に合わせて設計できる |
| 100 kHz〜1 MHz 誘導加熱・電源 | 約0.21〜0.066 mm | 電気的ではなく機械的な肉厚 | 表面状態が効き始める |
| 13.56 MHz〜1 GHz RF | 約18〜2.1 µm | 表面仕上げ、めっき、接点 | 造形面の粗さが表皮深さを上回る |
| 3〜30 GHz マイクロ波 | 約1.2〜0.38 µm | 表面粗さと表面の化学状態 | 仕上げ方法が損失を決める |
この表は絞り込みのための道具です。最初に問うべきことを示すもので、部品の寸法を決めるものではありません。
銅の表皮深さの計算方法
平らな面、または曲率半径の大きい面を持つ良導体では、表皮深さは次のとおりです。
δ = √( ρ / (π · f · μ₀ · μᵣ) )
ここで、ρは抵抗率(Ω·m)、fは周波数(Hz)、μ₀ = 4π × 10⁻⁷ H/m、銅ではμᵣ ≈ 1です。表皮深さは周波数の平方根に反比例して小さくなり、抵抗率の平方根に比例して大きくなります。MITの電磁気学テキスト6.013はこの関係を示し、良導体ではδが60 Hzで約1 cm、1 MHzで0.1 mm未満になると述べています。
抵抗率の基準には国際焼なまし銅標準(IACS)を使います。100% IACSは20 °Cで0.017241 Ω·mm²/mに相当し、標準焼なまし銅の温度係数は1 °Cあたり0.00393です。これはNBS Handbook 100『Copper Wire Tables』に記載されています。
参考値
上の式で ρ = 1.7241 × 10⁻⁸ Ω·m(100% IACS、20 °C)、μᵣ = 1 として計算:
| 周波数 | 表皮深さ δ | 1.6 δ | 2 δ |
|---|---|---|---|
| 50 Hz | 9.35 mm | 14.95 mm | 18.69 mm |
| 60 Hz | 8.53 mm | 13.65 mm | 17.06 mm |
| 1 kHz | 2.09 mm | 3.34 mm | 4.18 mm |
| 3 kHz | 1.21 mm | 1.93 mm | 2.41 mm |
| 10 kHz | 0.66 mm | 1.06 mm | 1.32 mm |
| 30 kHz | 0.38 mm | 0.61 mm | 0.76 mm |
| 100 kHz | 0.21 mm | 0.33 mm | 0.42 mm |
| 400 kHz | 105 µm | 167 µm | 209 µm |
| 1 MHz | 66 µm | 106 µm | 132 µm |
| 13.56 MHz | 18 µm | 29 µm | 36 µm |
| 1 GHz | 2.1 µm | 3.3 µm | 4.2 µm |
| 10 GHz | 0.66 µm | 1.06 µm | 1.32 µm |
これらは参考計算であり、納入する部品の特性ではありません。実際には次の3点で値が変わります。
- 導電率が低いとδは大きくなります。 δは√ρに比例します。80% IACSの銅では表皮深さが表の値の約1.12倍になり、表面抵抗も同じ倍率で高くなります。粉末の種類ではなく、納入時の材料状態で測定した導電率を使ってください。詳しくは3Dプリント銅部品の電気伝導率をご覧ください。
- 温度が上がるとδは大きくなります。 0.00393/°Cの係数を使うと、標準焼なまし銅の80 °Cでの抵抗率は20 °Cより約24%高く、δは約11%大きくなります。高温で動作するコイル壁は、損失も大きくなります。
- 形状と隣接導体が電流分布を変えます。 式は、片面に電流が流れる平らな面を前提にしています。細い線、鋭いエッジ、隣り合う巻線、帰路導体(近接効果)は、電流を特定の面に寄せます。式が示すのは深さのスケールで、分布ではありません。
誘導加熱コイルの肉厚
大きな導体について、Fluxtrol社の誘導コイル設計資料は、電流の約63%と電力の86%が最初の基準深さの範囲にあると述べています。同じ資料は、一次元解析から約1.6 δの導電壁が最も効果的な厚さだとし、それより薄い壁はコイル効率を下げること、機械的な理由で壁がずっと厚くされることが多いことを記しています。Ambrell社のコイル設計ガイドは理論的な管の肉厚として2 δを用い、2 δより薄い壁も効率のわずかな低下だけでよく使われると述べています。
電流が流れる面と冷却液の間の壁については、1.6〜2 δを電気的な出発点としてください。そのうえで、電気的なルールが考慮しない3点を確認します。
- 機械的な強度と耐圧の余裕。 100 kHz以上では、2 δは1ミリの数分の一です。それでも壁は冷却液の圧力、曲げ、締結、取り扱い、熱サイクルに耐える必要があります。ここでは機械的な肉厚が決め手となり、電気的なルールは自動的に満たされます。
- 冷却液への熱の経路。 コイルの損失と、高温のワークから放射される熱は、壁を通過しなければなりません。Fluxtrol社の資料には、低圧の水で冷やした薄い壁の水側が高温になり、蒸気膜の発生とコイルの短寿命のおそれが生じた例があります。壁を厚くすれば冷えるとは限らず、薄くすれば効率が上がるとも限りません。冷却側は壁と一緒に設計する必要があります。
- どの面が電流を流すか。 コイルでは、電流はワーク側の面に集中します。肉厚が最も重要なのはその面です。他の面は強度と造形性で決められます。
コイルを3Dプリントすると何が変わるか
LPBFでは、断面の場所ごとに肉厚を変えられます。加熱面では約2 δを保ち、外側の面は剛性のために厚くし、冷却流路を加熱面に沿わせることができます。これは実際の設計自由度ですが、検証すべき点も生じます。
- 造形・検査できる最小肉厚。 400 kHzで電気的に十分な壁でも、確実に造形・洗浄・耐圧試験するには薄すぎることがあります。最小肉厚はδの表ではなく、サプライヤーの工程データとお客様の耐圧試験要求から合意してください。
- 材料状態。 造形と熱処理の後の導電率が、実際のδと損失を決めます。材料の種類と最終状態を定め、その状態で測定した導電率を求めてください。
- 加熱面の表面。 高い誘導加熱周波数では、造形面がδの大きな割合を占めます。その面の機械加工や仕上げが、肉厚より重要になることがあります。
接続部、公表されている寿命の結果、認定を含むコイル全体の判断については、銅製誘導加熱コイル:従来工法と3Dプリントの比較をご覧ください。
50/60 Hzのバスバーと電力導体
商用周波数では、銅の表皮深さは約8.5〜9.3 mmです。ここから2つのことが言えます。
- 薄いバスバーはほとんど影響を受けません。 厚さ数ミリのバーでは電流が断面にほぼ均一に広がり、直流抵抗が最初の見積もりとして妥当です。
- 非常に厚い中実断面は交流では非効率です。 寸法が約2 δ(およそ17〜19 mm)を大きく超えると、中心部はほとんど電流を流しません。設計者は通常、中実の銅を増やす代わりに、導体を積層に分割したり、中空やチャンネル断面にしたり、冷却を加えたりします。
実際の交流/直流抵抗比は、バーの形状、間隔、相の配置によって変わり、Copper Development AssociationのPublication 22『Copper for Busbars』などのバスバー設計資料に表としてまとめられています。定格の算定にはそれらの方法か電磁界シミュレーションを使ってください。本記事では電流定格は示しません。
高調波も重要です。パワーエレクトロニクスはスイッチング周波数や基本波の倍数の周波数で電流を流し、そこではδがずっと小さくなります。インバータから給電されるバスバーは、50/60 Hzだけでなく、大きな電流を含む高調波の周波数でも確認が必要な場合があります。
3Dプリントや特注の導体が見合うのはどんなときでしょうか。主に、導体が冷却液も流す、三次元の経路をたどる、複数の接続部をまとめる、といった場合です。表皮効果だけで3Dプリントのバスバーが正当化されることは通常ありません。積層や中空の従来断面の方が、多くの場合安く解決できます。バスバーの見積依頼は、特注銅バスバーのページをご利用ください。
RF・マイクロ波部品:まず表面、次に肉厚
RF周波数ではδは数マイクロメートル以下です。実用的なプリントの壁はどれも表皮深さの数百倍の厚さがあるため、肉厚の問題はなくなります。代わりに2つの問いが生じます。
表皮深さに対する表面粗さ
粗さが表皮深さと同程度かそれ以上になると、電流はより長く粗い経路をたどり、導体損失が増えます。Horn、Reynolds、Rautioは、最大で2倍に達する古典的な粗さ補正をまとめたうえで、銅箔マイクロストリップ線路の測定でその倍率を超える増加が見られ、50 GHzまで飽和しなかったと報告しています(IEEE IMS 2010論文)。これは回路基板上の圧延または電着銅箔で、プリント部品ではありませんが、メカニズムは同じです。
LPBF銅については、公表されている第三者の結果が影響の大きさを示しています。Mayerhoferらは、赤色レーザーと緑色レーザーで純銅の4.26 GHz単セル空洞を造形しました。そこでの表皮深さは約1 µmです。造形したままでは、平均の無負荷Q値はシミュレーション値の約42%(赤色レーザー)と22%(緑色レーザー)で、著者らは主に表皮深さ数個分に及ぶ表面粗さが原因だとしています。数十から百マイクロメートル超を除去する化学的な後処理の後、Q値は大きく上がり、最良の空洞はシミュレーション値に近づきました(Instruments 2024, 8, 39、オープンアクセス)。これらは著者らの形状、装置、仕上げ方法での結果であり、COPPER 3DPの試験データではなく、他の部品の限界を定めるものでもありません。
めっきの厚さ
RF面にめっきをする場合(例えば銅の上に銀)、使用周波数でのめっき金属に同じδの式が当てはまります。めっきが自身の表皮深さのごく一部の厚さしかないと、電流の一部が下地に残るため、めっき厚さ、内部流路内での被覆、その下の素地の表面がすべて重要になります。めっきはRFで重要なゾーンごとに指定し、納入部品はRF測定で確認してください。表面のゾーン分けとめっきについては、周波数帯別の銅AM導波管の表面仕上げとめっきで解説しています。
性能と受入
参考値と図面上の要求は分けて扱ってください。
| 項目 | 参考値(絞り込み用) | 図面や注文書に記載すべきこと |
|---|---|---|
| 表皮深さ | 上の表、100% IACS、20 °C | 指定しない。周波数と材料から決まる |
| 導電率 | 100% IACSは定義であり、プリント部品の値ではない | 最低導電率、測定方法、温度、試験片の位置、材料状態 |
| 導電する壁 | 使用周波数で1.6〜2 δ(誘導加熱の参考資料) | 指定した面の最小肉厚と検査方法 |
| 機械的な壁 | 表皮深さでは決まらない | 設計圧力と耐圧試験圧力、リーク試験と受入 |
| RF面 | 粗さ ≳ δ で損失が増える | ゾーンごとの仕上げ方法、めっき仕様、最終RF試験(損失、Q値、反射損失) |
| 高温での運転 | 温度とともにδと損失が増える | 性能試験時の使用温度と冷却液条件 |
導電率の試験片が証明するのは材料状態であり、隠れた壁ではありません。耐圧試験が証明するのは壁が持ちこたえることであり、電気的に効率的であることではありません。両者を統合するのは、加熱試験、温度上昇試験、RF測定といった最終的な機能試験です。
3Dプリントが適さない場合
- 管や棒ですでに適切な断面が得られる。 2 δに近い肉厚の標準的な銅管でコイル形状と冷却を満たせるなら、それを使ってください。Ambrell社のガイドは、入手できる管の肉厚が2 δより薄いことが多いものの、大きな不利はないと述べています。
- 課題が50/60 Hzの厚い中実導体である。 積層、中空、チャンネル断面が確立された解決策です。
- RF面に手が届かない。 内部のRF面を機械加工、研磨、化学仕上げ、めっきのいずれもできず、造形面の粗さが表皮深さの数倍を超えるなら、損失は大きくなると考えてください。機械加工の分割ブロックや電鋳部品の方が良い選択かもしれません。
- 強度が支配的である。 純銅を超える強度や軟化抵抗が必要なら、CuCrZrなどの銅合金で判断が変わります。導電率が低いため、表皮深さと損失は大きくなります。使用温度で両者を比較してください。
- 数量が多く形状が単純である。 引抜管、押出バー、機械加工部品の方が安く、特性もよく分かっています。
見積依頼チェックリスト
お手元の情報をお送りください。不明な点は未定と記してください。
- 電流が流れる面とRFで重要な面を示したCADと図面。
- 使用周波数または周波数範囲。インバータ給電の部品では主要な高調波。
- 電流(実効値とピーク値)、デューティサイクル、分かれば電力。
- 銅の種類と求める最終状態。最低導電率とその測定方法。
- 使用温度範囲と冷却液、入口温度、流量、許容圧力損失。
- 設計圧力と耐圧試験圧力、リーク試験の方法と受入。
- 指定した面で必要な最小肉厚と、その理由が電気的、機械的、または両方か。
- ゾーンごとの表面要求:造形まま、機械加工、研磨、化学仕上げ、めっき。めっき金属と厚さ。
- 機能の受入:加熱試験、温度上昇試験、直流/交流抵抗、RF測定と、その実施者。
- 数量、試作と繰り返し製作の計画、希望納期。
安全な見積依頼フォームからお送りください。周波数、肉厚、冷却、表面の要求をまとめてレビューし、見積の前に、3Dプリントで満たせるものと満たせないものをお伝えします。
出典と適用範囲
出典は2026年10月28日に確認しました。表の表皮深さは、標準の式とNBS Handbook 100の焼なまし銅の抵抗率による当社の計算値で、20 °Cでの平らな片面導電の参考値であり、いかなる部品の測定特性でもありません。肉厚の目安は引用した誘導加熱装置メーカーの資料によるもので、設計の出発点です。粗さとRF空洞の結果は、記載の材料と条件についての第三者の公表研究であり、COPPER 3DPのプロジェクトや試験データではありません。本記事では電流定格、公差、導電率の保証、価格は示していません。
- National Bureau of Standards、Handbook 100、Copper Wire Tables(1966年):IACS抵抗率と温度係数。
- Haus、Melcher、Electromagnetic Fields and Energy、MIT 6.013、10.7節:表皮深さの周波数と導電率への依存。
- Fluxtrol、Design and fabrication of inductors for induction heat treating:基準深さ内の電流と電力、1.6 δの壁、冷却側のリスク。
- Ambrell、Complete Guide to Induction Coil Design:2 δの理論的な管の肉厚。
- Horn、Reynolds、Rautio、Conductor profile effects on the propagation constant of microstrip transmission lines、IEEE IMS 2010:粗さと導体損失。
- Mayerhofer ほか、Red and green laser powder bed fusion of pure copper in combination with chemical post-processing for RF cavity fabrication、Instruments 2024:LPBF銅空洞の仕上げ前後のQ値。