このページは翻訳版です。お見積り、技術的なご質問への回答、プロジェクトのやり取りは英語で行います。
銅ヒートシンク
特注の銅ヒートシンクを、CADレビューから3Dプリントまで
複雑なフィンやピン、一体化した冷却経路、限られたスペースの熱部品を開発するOEMや設計チーム向けです。CADか熱の要件書をお送りください。見積の前に、銅LPBFを機械加工、スカイブ、ろう付けと比較します。
見積前の技術レビュー · NDA締結可 · 2営業日以内に返信

特注ヒートシンクで銅AMが価値を生むとき
3Dプリントの銅が役立つのは、形状が熱やスペースの実際の制約を解決するときです。CNC加工、スカイブ、ろう付けの銅構造より自動的に優れるわけではありません。
風量、圧力損失、洗浄のアクセスが現実的であれば、フィン、ピン、流路、ハイブリッド構造を検討できます。
リークと検査の要求が明確であれば、内部の液体流路や、ヒートシンクとマニホールドを一体にした構造が役立ちます。
熱を伝える面、取付部、配管を小さな空間に収める必要があるとき、銅AMが役立つ場合があります。
見積の前にヒートシンクの製造方法を選ぶ
良い見積依頼は、ヒートシンクの機能と製造方法を分けて考えています。機械加工、スカイブ、ろう付け、またはコールドプレートにすべき部品に、無理にLPBFを当てはめずに済みます。
平らなベース、単純なフィン、穴あけ、直方体の外形、組立式の銅ヒートシンクなど、加工精度が主な価値となる場合に適していることが多い方法です。
密なピン、曲線の風路、一体のマニホールド、内部流路、特殊な取付、少量の熱部品で検討する価値があります。
空冷で熱の目標を満たせないときは、より攻めた銅ヒートシンクより、水冷のコールドプレートが正解の場合があります。
適合性の判断
この銅ヒートシンクは3Dプリントにすべきか
銅AMが意味を持つのは、粉末床の工程、サポート除去、熱処理、機械加工、洗浄、検査、検証の負担に見合う価値を形状が生むときだけです。3Dプリントの見積を依頼する前に、この表で確認してください。
| プロジェクトの条件 | 適合性の目安 |
|---|---|
| 平らなベースに直線フィン | 通常はスカイブ、機械加工、接合、ろう付けのままが適切 |
| 内部の液体流路や一体のマニホールド | 銅AMを検討する強い理由 |
| 曲線、分岐、場所によって変化するフィン配置 | AMが風量や実装面で価値を生む可能性 |
| 粉末除去やサポートの計画がない極薄の形状 | 再設計のリスクが高い |
| 重要な接触面を機械加工できる | 実現性が高まる |
| 性能が教科書上の展伸銅の導電率を前提にしている | 弱い前提。見積の材料工程のデータを求める |
| 熱試験の条件が定義されている | 見積と工法比較が意味を持つ |
| 唯一の目的が単価の引き下げ | AMは通常あまり適さない |
3Dプリントのヒートシンクの完全な見積には、通常、DfAMと造形方向のレビュー、材料選定、必要に応じたウィットネスクーポン付きの造形、応力除去または熱処理、サポート除去、内部の粉末除去と洗浄、インターフェースとポートのCNC加工、仕上げまたはめっき、そして合意した寸法、流量、圧力、リーク、熱の受入が含まれます。工法の比較は、受入済み部品の水準で行ってください。
ヒートシンクの発注で何を証明すべきかを定める
図面どおりの部品と、システムで実証された温度は別の成果物です。見積を比較する前に、製造の範囲と熱設計の開発を分けてください。
管理されたCAD、図面の版、完成時の材料状態、試作またはロットの数量、検査要求をお送りください。見積には加工、仕上げ、含まれる記録を明記します。図面を満たすことだけでは、お客様のアセンブリでの温度は証明されません。
温度の不足分、熱源のサイズ、実装状態のファンまたは冷却液の条件、外形、インターフェースをお送りください。ベースラインの試験データがあれば添付してください。スケッチからでも範囲を定めたレビューを始められます。設計作業、試作品の供給、試験の担当、リリースの判断は別に合意します。
特注の銅ヒートシンクの見積に送るもの
単純な銅ヒートシンクなら、図面だけで基本的な見積ができます。複雑な熱部品では、後で受け入れられない形状を見積もらないよう、十分な境界条件が必要です。
形状と取付
ベースの厚さ、フィン配置、取付穴、基準面、接触面、流路、加工代を示すCADと図面をお送りください。
熱の境界条件
熱負荷、目標温度、風量または冷却液、インターフェース材、締結方法、分かっていれば利用できる試験方法を含めてください。
数量と受入
試作またはロットの数量、希望材料、平面度、表面仕上げ、検査、熱的な検証の要求を記載してください。
見積前の判断ポイント
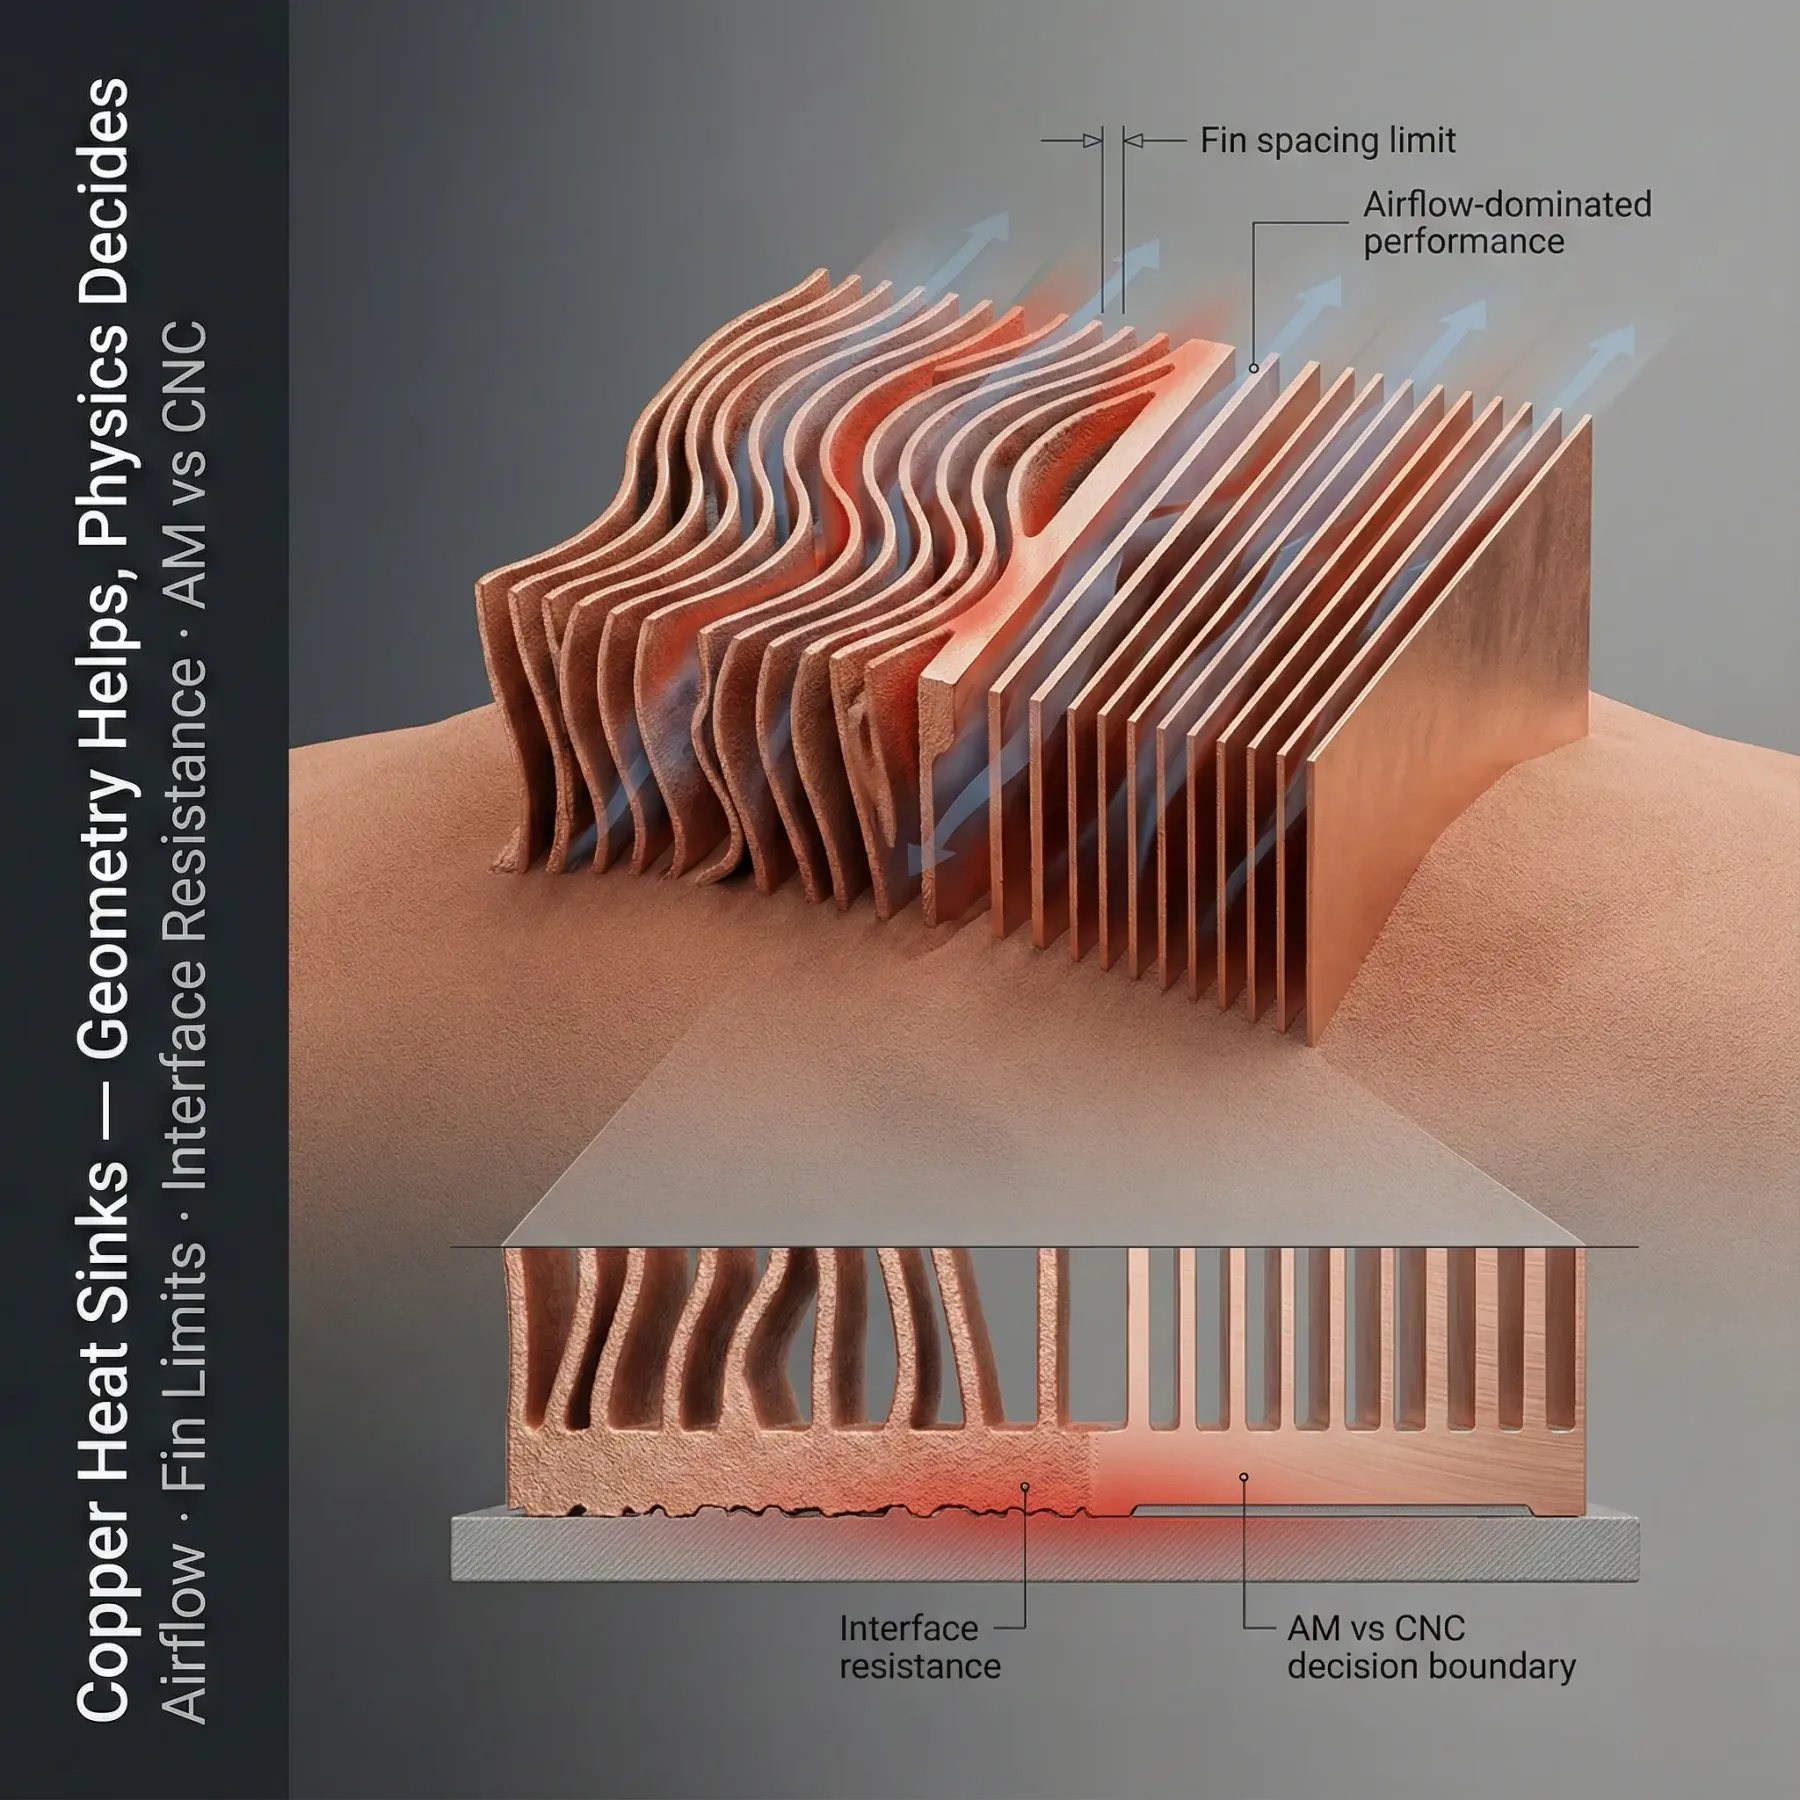
ヒートシンクで想定外が起きる原因の多くは、銅の導電率そのものではなく、インターフェース、空気側、冷却液側、後処理の要求にあります。
最小フィン厚さ、間隔、アスペクト比、サポート方針、粉末除去、洗浄のアクセスが実現性を左右します。
接触面の平面度、表面仕上げ、締結荷重、TIMの選択、加工計画が、最終的な熱抵抗を大きく左右することがよくあります。
純銅、CuCrZr、GRCop-42は、導電率、強度、温度、熱処理の要求に照らして検討します。
入口温度、ファンの特性曲線または冷却液の流量、圧力の許容値をお知らせください。実装状態の流路とバイパスの隙間を確認します。自由空間でのファン定格は、密なフィンを通る風量を示しません。
機械加工、研磨、熱処理、洗浄、コーティング、めっきの要求は、見積の前に分かっている必要があります。
性能が足りない銅ヒートシンクを置き換えますか?
フィンを増やす依頼ではなく、満たせていない要求とアセンブリの図から始めてください。以下はレビューの範囲を定めるための観点であり、運転データなしの診断ではありません。
センサー位置と、パッケージからベースへの熱経路を整理してください。TIM、接触面積、締結方法、平面度を含めます。外側のフィンを変える前に、インターフェースやパッケージのボトルネックを確認する必要があります。
両方の条件について、吸気温度、ファン制御、ダクト、近くの障害物、バイパスの隙間を示してください。実装状態の流路を比較します。同じファン型式でも、異なる2つのヒートシンクを通る風量は同じになりません。
両方のモデルの版と、ベースラインの条件をご提供ください。予測された改善と実測の性能を分け、量産ロットを購入する前に必要な裏付けを合意します。
置き換えのレビュー
置き換え品を実装状態のアセンブリで比較する
流量を制御したベンチ試験は、指定した風量で2つのヒートシンクがどう振る舞うかを示します。実装システムでの試験は、合意した筐体とファン制御を保ったまま、運転時の結果を測ります。一方を他方として示してはいけません。ファンの動作点は、ファンの性能曲線とシステムの抵抗曲線が交わる点なので、同じファンと設定でも、新しいフィン配置で風量が変わることがあります(参考: ebm-papstのファン技術FAQ(英語))。
| 記録項目 | 固定する、または報告する内容 | 比較を無効にするもの |
|---|---|---|
| 熱源と負荷条件 | 入熱、熱源のサイズ、負荷の分布、定常か過渡か | 一方の案だけ、低い負荷や異なる熱源位置で試験している |
| 実装状態の風量 | 筐体、ダクト、バイパスの隙間、吸気温度、ファン型式、制御設定 | 自由空間のファン定格で実装条件を置き換えている、または筐体の変更が報告されていない |
| 接触部の構成 | TIM、塗布方法、接触面、締結手順、取付の向き | インターフェースの改善が、新しいフィン形状だけの効果とされている |
| 温度の結果 | 名前を付けた測定点、上限値、センサーの方法、安定の判定基準 | ベース温度を部品温度やジャンクション温度と比較している |
| 差の信頼性 | 測定の不確かさと、組立のばらつきが効く場合の再取付または再試験 | 主張する改善を、測定や設定のばらつきと切り分けられない |
| 購入する範囲 | 完成時の材料状態、機械加工、めっき、検査、数量、含まれる試験 | 造形したままの素材を、仕上げて受入済みの従来品と比較している |
これはレビュー用のテンプレート案であり、お客様の結果や汎用の試験仕様ではありません。自然対流の部品では、ファンの比較ではなく、向き、周囲条件、クリアランスの条件が必要です。液冷の設計では、流体、流量、水力の境界条件が必要です。
範囲を定めた試作に進む
候補が名前の付いた制約に対応し、比較が再現可能で、形状を製作・検査できる状態です。ここで許されるのは試作による検証であり、量産ロットではありません。
先に試験やインターフェースを見直す
見かけの改善が、TIM、締結、吸気条件、筐体の変更によるものです。その変更だけで今のヒートシンクが要求を満たすかを確認してください。
従来の部品を使い続ける
従来品が合意した条件を満たしており、3Dプリントの候補には、納入コストと認定の手間に見合う機能面や実装面の価値がありません。
特注の銅ヒートシンクの見積に関する質問
銅ヒートシンク、3Dプリントの銅ヒートシンク、液冷の熱部品の価格を依頼する前に確認してください。
CADファイルから特注の銅ヒートシンクを見積もれますか?
はい。CADと図面で、形状、数量、インターフェース面、取付方法、熱の目標が定義されていれば可能です。本格的な見積には、熱負荷、風量または冷却液の条件、平面度、表面仕上げ、検証の要求を含めてください。
3Dプリントの銅ヒートシンクがCNC加工より優れるのはどんなときですか?
銅LPBFが最も役立つのは、複雑な風路、内部流路、一体化した取付部、密な形状、または多数の加工部品やろう付け部品が必要になる形状がヒートシンクに求められるときです。
組立式の銅ヒートシンクを従来工法のままにすべきなのはどんなときですか?
単純な板、直線フィン、穴あけ、スカイブ形状、ろう付けアセンブリなど、隠れた内部形状よりもコスト、平面度、単純な加工が主な価値となる場合は、組立式の銅ヒートシンクの方が適していることが多くあります。
銅ヒートシンクを銅コールドプレートに変えるべきなのはどんなときですか?
風量、ファン電力、騒音、利用できる容積で熱の目標を満たせない場合、水冷のコールドプレートの方が適した銅の熱部品になることがあります。見積依頼では、材料の導電率だけでなく、熱抵抗と圧力損失を比較してください。
特注の銅ヒートシンクが性能を満たせない原因は何ですか?
よくある原因は、熱の境界条件の不足、接触面の平面度不良、厚すぎるTIM、風量を妨げるフィン間隔、内部流路の詰まり、最終的なアセンブリと合わない受入試験です。
熱設計がまだ見積できる段階でない場合はどうすればよいですか?
熱負荷、熱源のサイズ、部品の最高温度、吸気または冷却液の温度、利用できるスペース、取付の制約から始めてください。分かっていれば、ファンの特性曲線または冷却液の流量と圧力の許容値もお知らせください。不明な値は未定と明記すれば、フィンや流路の配置を決める前に、前提と確定した要求を分けてレビューできます。
性能が足りないヒートシンクの置き換えをレビューできますか?
はい。既存の形状、アセンブリの図、センサー位置付きの温度の実測値、熱負荷、ファンの設定または冷却液の条件、満たせていない上限値をお送りください。変更できない部分も明記してください。最初の判断は、その差に必要なのが別のヒートシンクか、インターフェースや流路の変更か、システム要求の見直しかです。より複雑な3Dプリント部品が自動的に答えになるわけではありません。
3Dプリントのヒートシンクは、造形したままのベースを機器との接触面にできますか?
高性能なインターフェースでは、ほとんどありません。機器との接触面には通常、管理された機械加工または研削が必要で、その後、合意した条件で平面度と粗さを検査します。
フィンを密にすれば、必ずよく冷えますか?
いいえ。密なフィンは表面積を増やしますが、風量の低下、圧力損失の増加、粉末の残留、洗浄や取り扱いに耐えないほどの脆さにつながることがあります。実装状態のファンまたは冷却液の条件で、流路全体を評価してください。
図面、数量、銅ヒートシンクの要求をお送りください
CAD一式と重要な熱の要求をお送りください。機械加工、スカイブ、ろう付け、銅LPBF、コールドプレートの選択肢を比較したうえで、お見積りか確認のご質問でお返事します。