部品ごとの熱源と負荷条件
損失を部品ごとに割り当て、熱源の範囲や体積発熱を定め、温度の上限、デューティサイクル、過渡的な事象を個別に記録します。
このページは翻訳版です。お見積り、技術的なご質問への回答、プロジェクトのやり取りは英語で行います。
銅AMのための熱エンジニアリング
銅の冷却設計が、定義した運転条件で温度と流量の要求を満たすかを確認します。製作に進む前に、CFDの前提、製造可能な流路、実測による受入の裏付けを結び付けます。
コールドプレート、熱交換器、ヒートシンク、マニホールドの熱の要件書かCADから始めてください。熱負荷、冷却液、圧力の許容値、インターフェース、検証の範囲を合意します。
01|課題を定める
信頼できる冷却設計は、システムの制約から始まります。流量、圧力、インターフェース、受入のデータが欠けていると、見た目が洗練されたモデルでも見積や検証ができなくなります。
損失を部品ごとに割り当て、熱源の範囲や体積発熱を定め、温度の上限、デューティサイクル、過渡的な事象を個別に記録します。
冷却液、入口条件、目標流量、利用できるポンプ揚程、圧力損失の許容値、使用圧力または耐圧試験の圧力を明記します。
エアギャップ、接触熱抵抗、材料状態、熱インターフェース、禁止領域、シール、ポート、取付、各熱源から冷却液までの経路をモデル化します。
部品の受入を判断する寸法、CT、清浄度、流量、圧力、リーク、熱の確認項目を合意します。
入力条件には「確定」「仮定」「感度で管理」のいずれかを付け、未確定の項目ごとに担当者を決めます。部品の損失、接触条件、冷却液の制限、受入の目標が不明な場合、その結果は検証済みの温度予測ではなく、構造の絞り込みとして扱います。
02|構造を絞り込む
元の資料は、どの場合にも最良となる内部構造を示してはいません。ピン、流路、フィン、インピンジメント、周期曲面、トポロジー主導の流路を、伝熱、圧力損失、造形品質、製品規模での検証によって比較しています。
| 候補の構造 | 提供された研究での所見 | 失敗の原因になりうること | 判断に必要な裏付け |
|---|---|---|---|
| ピンやポストの配列 | 提供された絞り込みの作業では、試験したポスト配置は水力上の不利が小さい一方、伝熱の改善は限られていました。 | 全体の圧力損失が許容範囲に見えても、バイパス流、局所的な混合の弱さ、解消されないホットスポットが残ることがあります。 | 同じ動作点での温度分布、分岐ごとの流量、圧力損失。 |
| 連続した流路 | 評価した流路案は比較的均一な冷却を示しましたが、水力のコストが支配的な制約になる場合がありました。 | 熱的に魅力的な案でも、ポンプ揚程の許容値を超えたり、並列の分岐に流れが届かなくなったりすることがあります。 | 熱源の温度、流量分布、全体の圧力損失、分岐間のバランス。 |
| 薄いフィンとマイクロチャネル | フィンを細かくすると利用できる面積が増え、有効な形状を熱源に近づけられます。 | 寸法が小さくなるほど、造形の再現性、粉末除去、詰まり、洗浄、肉の連続性、検査が難しくなります。 | 製造用のテストピース、洗浄の方法、内部の検査、熱の結果、圧力損失。 |
| ジェットインピンジメント | 提供されたコンセプト比較では、インピンジメントはピーク温度の低減と温度の均一化に有効でした。 | ノズルの損失、戻り流れの滞留、エロージョン、詰まり、ポンプの負荷が、局所的な熱の改善を打ち消すことがあります。 | 局所の熱流束への応答、ノズル間の流量バランス、戻り流れの場、圧力損失、汚染への対策。 |
| TPMSや周期曲面のコア | 3つの曲面ファミリーを9個のテストピースで絞り込み、その後、製品規模の8種類のコア構成を造形性、伝熱、流動抵抗で比較しました。 | 伝熱が強いファミリーは、圧力損失も最も大きいことがあります。順位は形状と境界条件に固有のものです。 | テストピースの造形の裏付け、内部の検査、熱と圧力の対になったデータ、その後の製品規模での確認。 |
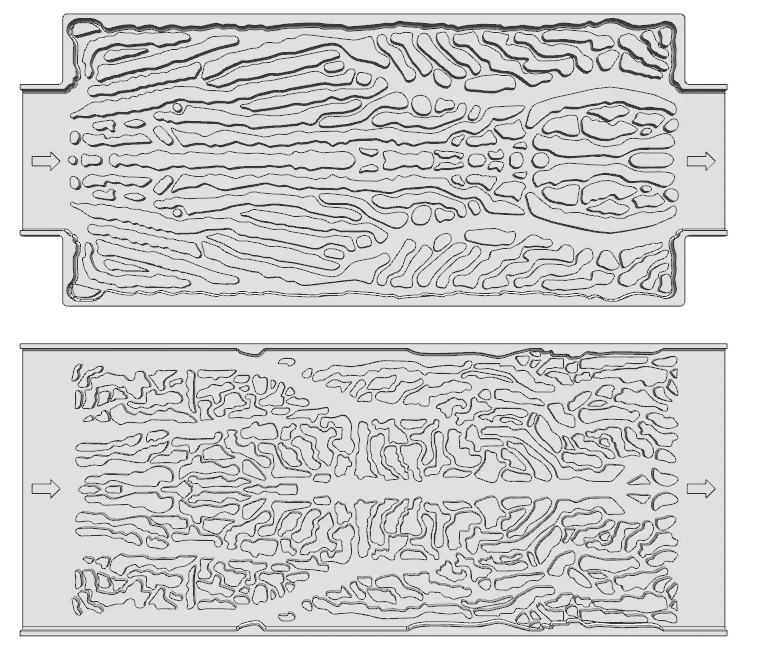
| トポロジー主導の流路 | 最適化により、直線フィンの配置を超えて流れや材料を配分できますが、そのままの結果は設計候補にすぎません。 | 途切れた壁、急な接続部、残留粉末、アクセスできない形状、検査できない流路。 | 再構築したCAD、DfAMレビュー、流れの再確認、代表的な造形、合意した検査のアクセス。 |
これらは提供された技術資料によるプロジェクト固有の絞り込みの所見であり、普遍的な順位ではありません。形状、材料、寸法、熱流束、冷却液、流量範囲、受入の上限値によって結果は変わります。
03|モデルの忠実度を管理する
当社のモーター冷却の設計レビューの一つでは、巻線、ステーターコア、ローターコア、磁石に損失を割り当て、1つの入口からアセンブリの禁止領域を避けて4本の並列冷却路に分岐させました。
後のモデルの版でアセンブリのエアギャップの表現を更新すると、流路のコンセプトと報告された水力損失はほぼ同じなのに、予測される部品温度が大きく、しかも不均一に変わりました。教訓は性能の数値ではありません。流路形状をもう一度詰めるより、アセンブリの熱経路の方が重要な場合があるということです。
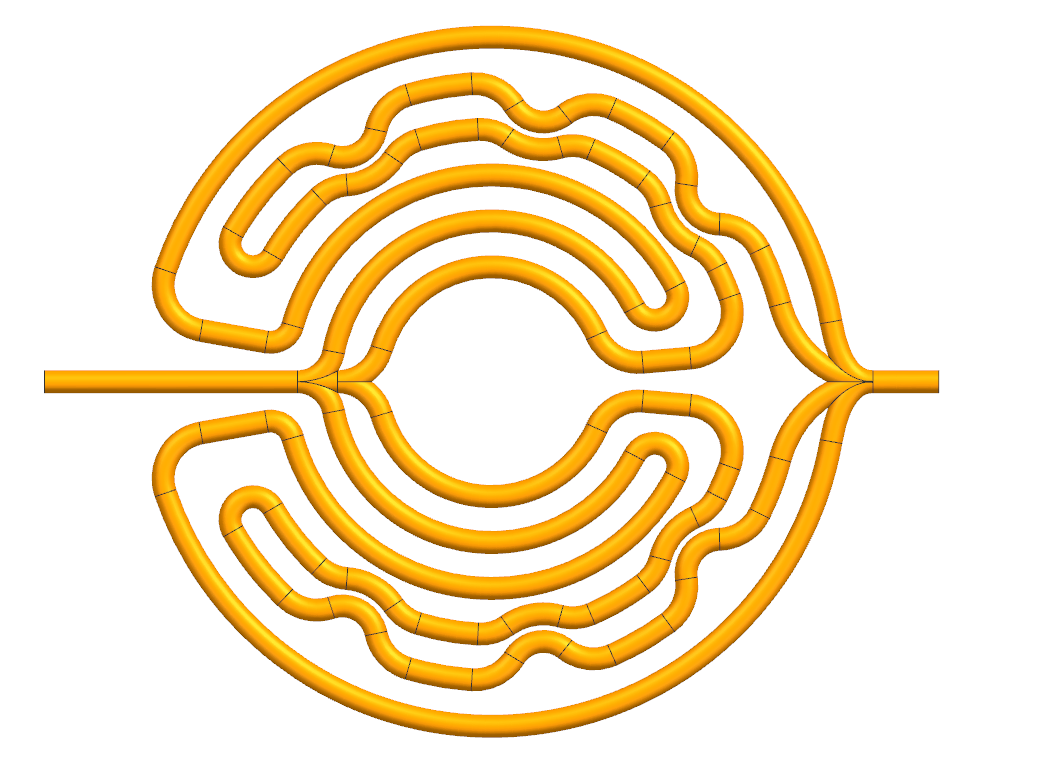
モデル入力|流れの回路
並列回路を受け入れる前に、総流量、ポンプ揚程の許容値、分岐の抵抗、局所的な絞り、必要な流量分布の裏付けを記録します。
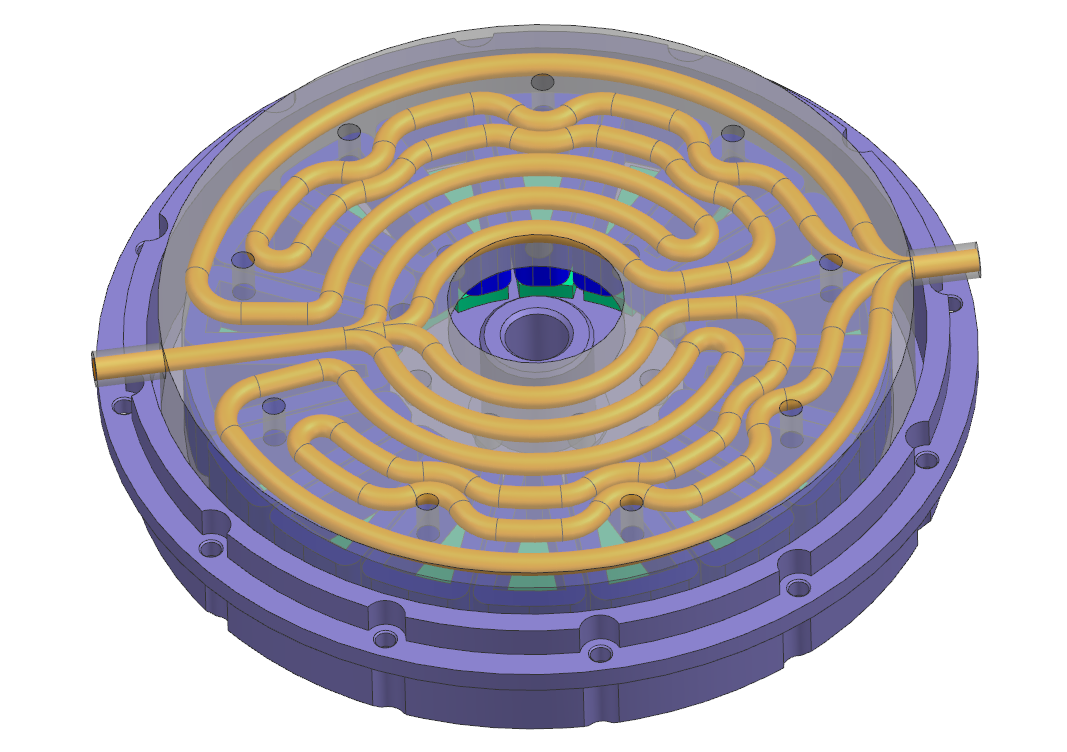
モデル入力|アセンブリの熱経路
流路のクリアランス、軸方向の位置、隙間、接触、材料の境界、熱源から冷却液までの距離は、最終のCADレビューだけでなく、モデルに含めるべきものです。
巻線、コア、磁石、半導体などの損失と、それぞれの温度の上限を分けて示します。
エアギャップ、インターフェース、接触熱抵抗、ハウジング、締結部品、冷却面の位置を記録します。
物性値の出典、メッシュや離散化の確認、収束の判定基準、エネルギー収支を明記します。
絞り込みには適宜定常解析を使い、負荷条件や不確かさに応じて過渡解析や感度ケースを追加します。
上の2枚の画像は、お客様の許可を得て公開している、匿名化したモーターハウジングの設計レビューによるものです。エアギャップのモデルだけを変えたときに磁石のピーク温度が約78 K動いたことを含む定常解析の結果は、 12.5 kWモーターの事例の全文に掲載しています。
04|エンジニアリングのループを閉じる
シミュレーションは、より大きなワークフローの中の判断ツールの一つです。モデル、造形できる形状、後処理の工程、検証計画は、同じ部品と同じ運転条件を指していなければなりません。
運転上の課題を、熱、水力、機械、インターフェース、受入の制約に置き換えます。
複雑な内部形状に決める前に、従来工法と積層造形の構造を比較します。
追跡できる損失、物性、接触、隙間、収束の確認、エネルギー収支、感度のレビューで候補を評価します。
有望な結果を、連続した壁、接続部、粉末の排出口、加工代、検査できる形状に変えます。
寸法、流量、圧力、リーク、清浄度、熱の要求に基づいて、裏付けの計画を立てます。
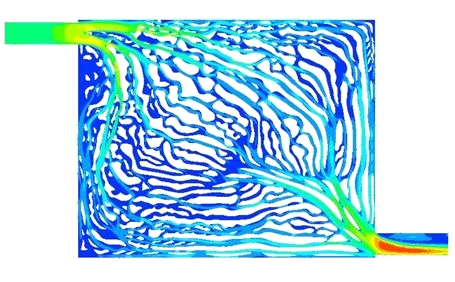
代表的な研究|絞り込み
合意した冷却液と境界条件のもとで、流れの行き渡り、局所速度、流量の偏り、圧力損失を比較します。
代表的な研究|再構築
実用的な肉厚、入口と出口の接続部、粉末の排出口、加工代、検査のアクセスを加えます。
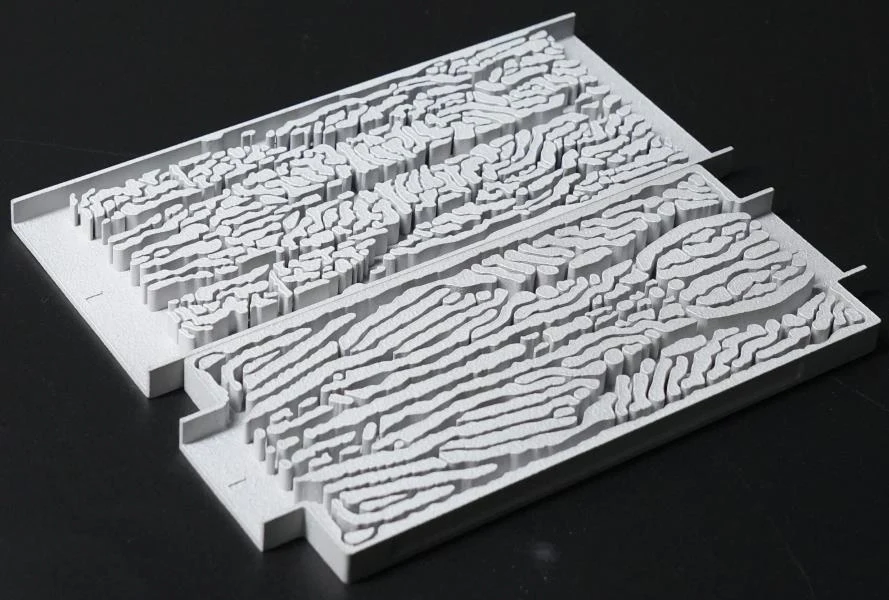
代表的な研究|確認
代表的なモデルや造形品を使い、形状の連続性、アクセス、洗浄、エッジの状態、予定している検査の方法を検証します。
画像について:上の3枚は、最適化から再構築までのワークフローを説明する参考研究です。特定のお客様のプロジェクトの結果、普遍的な性能の主張、完成部品の保証ではありません。
05|裏付けの連鎖を読む
最も説得力のある技術情報は、1枚の温度分布図ではありません。テストピースから製品規模のコア、内部の検査、熱と水力の対になった測定、判断に必要な変数に合わせて組んだ試験装置へと進む過程です。
3つの周期曲面ファミリーを9個のテストピースで表しました。シミュレーションだけで形状を選ぶのではなく、造形品質、伝熱、流動抵抗をあわせて評価しました。
製品規模の8つのコアでは、セルサイズの違い、S字とU字の流れの配置、入口と出口の接続部、CTによる確認、局所的なマニホールドの最適化が加わりました。テストピースの順位は製品での検証の代わりにはなりませんでした。
3Dプリントと機械加工のコールドプレートの比較では、形状を変えると放熱が改善する一方で、圧力損失は増えることも減ることもありました。両方の結果を測定する必要があります。
適切な試験装置は、冷却液の温度管理に、流量、圧力、入口と出口の温度、壁面温度の測定を組み合わせ、熱の改善をポンプのコストと比べて評価できるようにします。
単位セルは面積が大きいから承認されるのではなく、最適化の図は有機的に見えるから承認されるのでもありません。熱の効果、圧力損失、流量分布、造形の裏付け、洗浄、検査が、該当する規模で両立するときに限って次に進みます。
設計の手法
どのプロジェクトでも勝つ内部構造はありません。各候補は、熱源の分布、冷却液、圧力の許容値、外形、洗浄と検査の方法に照らして絞り込んだうえで、1つを詳しく開発します。
| 構造 | 適した用途 | 注意すべき点 |
|---|---|---|
| 直線フィンとマイクロチャネルフィン | 均一な熱流束、予測しやすい流れ、明確な圧力の許容値。 | フィンを薄くすると面積は増えますが、圧力損失、汚れのリスク、洗浄の難しさが増します。 |
| ピンと周囲を流れるポスト | 圧力損失の許容値が小さい場合や、局所的な熱源の周りでの混合。 | 伝熱の改善は限られます。ポストの間隔がバイパスと淀み領域を左右します。 |
| ジェットインピンジメント | ピーク温度を下げ、均一に分布させる必要がある複数のホットスポットやチップ。 | ノズルの配置、戻り流れの経路、対象面のエロージョンをあわせて設計する必要があります。 |
| TPMSコア(ジャイロイド、ダイヤモンド、プリミティブ) | 決まった外形の中で大きな面積が必要な、小型の液対液または液対空気の熱交換器。 | 伝熱と流動抵抗ではファミリーごとに順位が異なります。セルサイズと肉厚には粉末除去とCTの確認が必要です。 |
| ラティスとコルゲートフィンの複合 | 重量、面積、流れの誘導を同時にバランスさせるコールドプレート。 | 非常に細い支柱やフィンは工程の限界に近く、リリース前にテストピースでの裏付けが必要です。 |
| トポロジー最適化したフィンとガイドベーン | 規則的な配列ではホットスポットや流れの偏りが残る、不規則な熱源の分布。 | 最適化の結果は、連続して洗浄・加工できる流路に作り直し、再度シミュレーションする必要があります。 |
06|リリース前に検証を計画する
すべてのプロジェクトにすべての試験が必要なわけではありません。見積では、問い、測定する量、方法、受入の上限値、含まれる記録、システムレベルの最終的な熱の検証の責任者を明記すべきです。
| 答えるべき問い | 測定する量 | 考えられる方法 | お客様に示す裏付け |
|---|---|---|---|
| 指定した熱を除去できているか | 冷却液の流量と入口・出口の温度差 | 合意した入熱条件での、校正済みの流量と温度の測定 | 運転条件と測定範囲を付けた放熱の結果 |
| ホットスポットと均一性は管理されているか | 壁面、インターフェース、熱源付近の温度 | 熱電対、測温抵抗体、サーモグラフィ、または合意した同等の方法 | 温度分布図、または定めた測定点での結果 |
| ポンプのコストは許容範囲か | 流量、圧力損失、分岐のバランス | 該当する回路での差圧と流量の測定 | 流量と圧力の特性曲線、または受入点での結果 |
| 隠れた流路は製造でき、清浄か | 連続性、寸法、残留粉末、アクセスできる洗浄経路 | CT、切断、ボアスコープ、流量の比較、または合意したその他の検査 | 図面や受入基準に結び付けた内部形状の裏付け |
| 耐圧の境界は許容範囲か | 圧力、保持時間、漏れ、目に見える変形 | プロジェクトで定めた耐圧、リーク、または圧力減衰の試験 | 媒体、上限値、保持時間、受入ルールを記載した試験記録 |
方法はプロジェクトのリスクと範囲によって選びます。ここに記載した方法がすべての見積に含まれるわけではなく、元の研究が新しい部品の認証になるわけでもありません。
収束した温度分布図は、物理的な妥当性確認ではありません。計算の検証は数値的な挙動を調べ、モデルの妥当性確認は予測を関連する測定と比較し、部品の受入は合意した製品の上限値を適用します。試作品が温度の上限を満たしていても、モデルの予測が不正確なことがあります。逆に、部品が不合格になることをモデルが正しく予測する場合もあります。
NASAのCFD妥当性確認ガイダンス は、信頼性を物理的な比較、数値的な確認、想定する使用範囲に結び付けています。また、公開されている ASME V&V 20-2009 (R2021) の適用範囲は、指定した妥当性確認点での指定した変数を、解析と実験の不確かさとともに扱っています。これらの資料はレビューの参考であり、このサービスや本ページの事例を認証するものではありません。
| 比較する結果 | 比較を有効にする条件 | 判断と次の裏付け |
|---|---|---|
| ホットスポットの温度 | 測定できないモデル上の最大値と離れた位置の熱電対ではなく、センサー位置や定めた測定領域での予測を比較します。 | モデルと試験の差、不確かさ、温度の上限までの余裕を記録します。その差が判断に影響する場合は、熱源の割り当てとインターフェースを見直します。 |
| 流量と圧力損失 | 流体、温度、流れの向き、圧力取り出し口の位置、部品と治具の境界を一致させます。治具の損失は区別できるようにします。 | 合わせ込んだ圧力損失の値で新しい動作点を予測する前に、形状、エア抜き、流量分布、境界の前提を調べます。 |
| 過渡条件や設計点外の運転 | 負荷の履歴、初期状態、試験した流量と温度の範囲を明記します。実測した運転条件と外挿した予測を分けます。 | 定常の1点で合格しても、起動、サイクル運転、別の冷却液の使用は認められません。想定する用途に必要な追加の裏付けを挙げます。 |
不確かな接触や摩擦のパラメータを試験に合わせて調整した場合、その結果は「校正」と明記します。元の予測は残し、改訂したモデルを追加の関連条件で確認してから、予測に使えるものとして扱います。普遍的な許容誤差の割合はありません。必要な確度は、対象の量、測定の不確かさ、上限までの余裕、判断を誤った場合の影響によって決まります。
空欄のモデル・試験記録をダウンロード(CSV、英語)。測定する量と動作点ごとに1つの比較を使います。CADとモデルの版、数値的な確認、生の測定値、不確かさ、受入の余裕、レビューの担当者を記録します。部品の受入とモデルの適用範囲は別の判断として扱い、空欄や未解決の項目は合格にせず未決のままにします。
レビューをご依頼の際は、モデルの版、試験時の形状、生の測定値の表、センサーの配置図、運転条件、その結果で裏付けたい判断をお送りください。新たな造形の前に、不足している裏付けの範囲を定められます。シミュレーション、試作品の製造、試験、お客様のシステム認定には、それぞれ合意した担当者が必要です。分岐ごとの方法については、 流量分布の受入ガイドをご覧ください。
設計から受入済みの部品への引き渡しには、 銅LPBF熱部品のリリースガイドを使い、材料状態、アクセスできるインターフェース、内部流路、最終的な裏付け一式を結び付けてください。
07|成果物を定める
成果物は、見た目が複雑なCADモデル以上のものです。何を仮定したか、どの候補をなぜ不採用にしたか、選んだ案がなぜ進んだか、どの裏付けが含まれるか、システムレベルのどの問いがお客様側に残るかを、範囲として明記すべきです。
2つの始め方
設計段階の要件書は、損失、温度の上限、冷却液、アセンブリの熱経路、外形、未確定の前提から始まります。製作できるCADは、DfAM、材料、機械加工、検査、受入のレビューから始まります。確定した要求と明確に分けてあれば、不明な項目は未定のままで構いません。
熱の要件やCADを送るよくある質問
いいえ。収束と数値的な確認は、計算の検証を支えるものです。モデルの妥当性確認は、指定した予測を関連する物理的な測定と、不確かさや適用の限界も含めて比較します。製品の受入は、それとは別に、完成した部品が合意した要求を満たすかを問います。収束したモデル、モデルと試験の良い一致、受入済みの部品は、互いに置き換えられる結果ではありません。
はい。試験した負荷条件で試作品が実測の上限を満たしていても、モデルの予測が不正確だったり、裏付けが不足していたりすることがあります。部品の試験結果とモデルの信頼性は分けて記録してください。その1点の合格を根拠に、別の熱負荷、冷却液、接触の構成、流量範囲を保証してはいけません。
はい。熱負荷や熱の分布、温度の上限、冷却液、流量や圧力損失の許容値、利用できる外形、ポート、インターフェースから、有益な初期レビューを始められます。成果物は範囲を定めた設計の進め方であり、性能を保証する結果ではありません。
候補の流路、フィン、マニホールド、生成した構造を、同じ定義の境界条件で比較します。伝熱、温度の均一性、流量分布、圧力損失、ポンプの要求、製造性、洗浄をあわせて評価する必要があります。
単純でアクセスしやすい形状で、熱、圧力、数量、検査、コストの目標を満たせる場合は、通常、機械加工、ろう付け、スカイブ、押出、チューブ、折り曲げフィンの方が適しています。複雑さだけでは、3Dプリントにする理由になりません。
見積では、該当する寸法、CT、清浄度、流量、圧力、リーク、導電率、表面、熱の裏付けを定められます。具体的な方法と受入の上限値は、その部品と運転条件について合意する必要があります。
冷却流路は、アセンブリの熱経路の一部にすぎません。流路の形状と全体の圧力損失がほぼ同じでも、エアギャップ、界面の熱抵抗、物性、熱源の割り当て、冷却面の位置によって部品の温度分布は変わります。これらの前提は版を管理し、感度ケースでレビューする必要があります。